Термообробне обладнання — кошики, пристосування, решітки та лотки — використовується всередині шахтних печей, печей з обертовим подом, коробчастих печей та ліній безперервного відпалу за температури 800–1150°C, де звичайні термостійкі сталеві пристосування деформуються під навантаженням та циклічними термічними ударами протягом місяців. Два сімейства конструкцій пристосувань охоплюють різні геометрії печей: круглі пристосування для циліндричних камер печей (шахтні печі, печі з обертовим подом) та комбіновані модульні пристосування для коробчастих печей та печей з вагонетним днищем. Обидва виготовляються з Cr25Ni20 (ZG4Cr25Ni20Si2) та споріднених марок жароміцної сталі, що забезпечує в 1.5–2 рази довший термін служби, ніж у звичайних пристосувань ZG30Cr18Ni12Si за температури 1000°C і вище. Цей посібник охоплює конструкцію круглих та комбінованих пристосувань, вибір матеріалів та стратегію конфігурації, як частину нашої ширшої програми зношуваних деталей для спалювання відходів та високотемпературних печей . Асортимент компонентів дивіться на нашій сторінці жароміцних виливків для печей.
Що таке круглі та комбіновані термообробні прилади
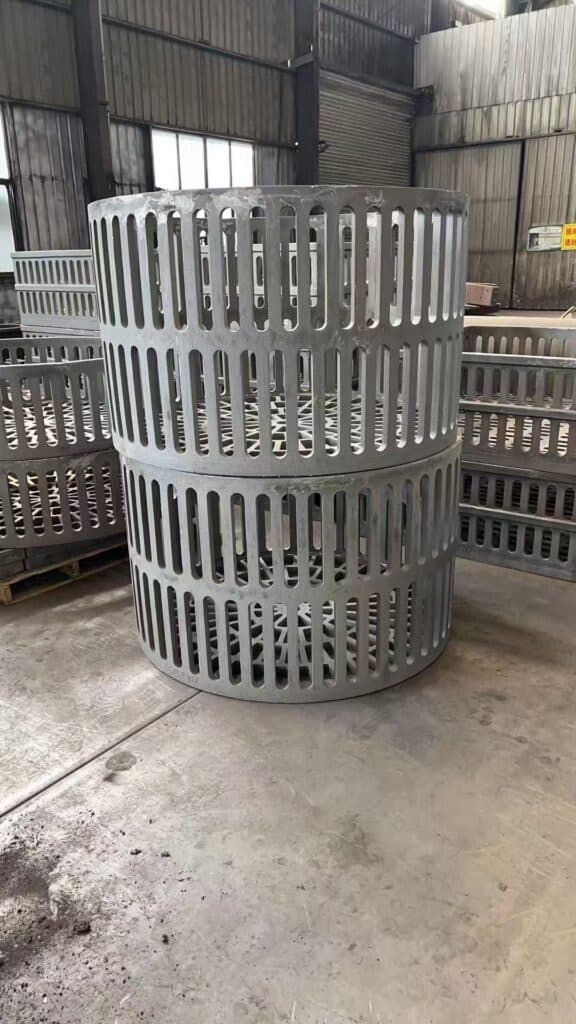
Круглі прилади – це циліндричні кошики, тиглі та завантажувальні лотки, призначені для шахтних печей та печей з обертовим подом – печей з циліндричними камерами, де круглий кошик відповідає геометрії печі, забезпечуючи рівномірний нагрів та плавну циркуляцію газу, чого не може досягти квадратний кошик. Комбіновані модульні прилади – це складальні системи з литих ґратчастих пластин, колон та лотків, які вільно конфігуруються в 2–5 шарів – на відміну від цілісних цільних кошиків, кожен компонент можна незалежно замінювати та переналаштовувати. Вибір між круглим та комбінованим залежить від типу печі: круглий для циліндричних камер, комбінований для коробчастих печей, печей з вагонним днищем та безперервних ліній. Обидва варіанти використовують одну й ту саму шестисортну систему матеріалів, що охоплює температуру 800–1200°C.
Марки та специфікації матеріалів
| Grade | Температура стелі | Ключова властивість | Типовий режим роботи приладу |
|---|---|---|---|
| ЗГ304 / ЗГ316 | ≤ 800 ° C | Низька вартість, універсального призначення | Низькотемпературні допоміжні прилади |
| ZG30Cr18Ni12Si | ≤ 900 ° C | Загальна жароміцна сталь | Кошики, колони, лотки середньої температури |
| ZG3Cr18Mn12Si2N | ≤ 950 ° C | Без нікелю, відмінна стійкість до окислення | Арматура для карбюризаційної печі |
| ZG1Cr25Ni20Si2 | 1000-1100 ° С | Міцність за високих температур + стійкість до повзучості | Ґратчасті плити, несучі навантаження |
| ZG4Cr25Ni20Si2 (Cr25Ni20) | 1100-1150 ° С | Найкраща стійкість до повзучості + окислення + карбюризації | Круглі кошики, комбіновані решітки |
| ZG4Cr24Ni48W5Si2 | ≥ 1200°C | Надвисокотемпературний, з вольфрамовим сплавом | Позиції печей для надзвичайно міцних умов експлуатації |
Діаметр круглого обладнання: 200–1200 мм (підбирається відповідно до камери печі). Навантаження на один кошик: 100–2000 кг (малий 100–500 кг, середній 500–1000 кг, великий 1000–2000 кг). Комбіновані обладнання: штабелювання з 2–5 шарів (для роботи за високих температур рекомендується ≤ 3 шари). Міцність на розрив ≥ 392 МПа, межа текучості ≥ 220 МПа (при кімнатній температурі, GB/T 8492). Густина ≈ 7.98 г/см³.
Круглі пристосування: переваги геометрії шахтних та обертових подових печей
Круглі пристосування спеціально розроблені для шахтних печей та печей з обертовим подом. У шахтній печі циліндрична камера поєднується з круглим кошиком — заготовки отримують рівномірніше тепло, ніж у квадратному кошику, втиснутому в круглу камеру, а циркуляція газу є плавнішою. У циклах цементації, гартування та відпалу кошик зазнає швидкого нагрівання → високотемпературного витримування → швидкого охолодження та циклів термоудару. Кругла структура рівномірно розподіляє термічне напруження — ризик деформації та розтріскування нижчий, ніж у квадратних конструкціях за тих самих умов термоудару. Печі з обертовим подом мають іншу перевагу: заготовки обертаються разом з подом, а кругла оснастка природним чином відповідає обертальному руху, що забезпечує зручне завантаження та розвантаження.
Порівняно з квадратними кошиками з тієї ж марки Cr25Ni20, круглі кошики забезпечують чудову рівномірність нагрівання (краще прилягання до камери, плавніший потік газу), чудову стійкість до термічних ударів (рівномірний розподіл напружень) та підходять для геометрії шахтних та обертових подових печей. Квадратні кошики залишаються вибором для коробчастих печей та печей з вагонним днищем.
Комбіновані модульні світильники: система сітки, стовпів та лотків
Комбіновані модульні пристосування складаються з трьох типів компонентів: ґратчастих пластин, які несуть заготовки та дозволяють циркулювати повітря, стовпів, що забезпечують міжшарову підтримку та позиціонування, та лотків, що утворюють нижній несучий шар та розділяють заготовки. Ці компоненти вільно збираються в конфігурації з 2–5 шарів — до 3 шарів для роботи при високих температурах. Визначальною перевагою над інтегральними цільними кошиками є їхня працездатність: коли ґратчаста пластина зношується, її замінюють окремо; стовпи та лотки продовжують експлуатуватися. Різні розміри заготовок та щільність завантаження враховуються шляхом регулювання відстані між шарами та розташування сітки — немає потреби купувати спеціально розроблений інтегрований кошик для кожного типу заготовки. Запаси спрощено: набір стандартних модулів охоплює кілька режимів роботи печі, замінюючи кілька спеціально розроблених інтегральних кошиків.
Стратегія конфігурації зі змішаних матеріалів є унікальною для комбінованих світильників: високотемпературні основні несучі компоненти (сітчасті пластини) можуть бути виготовлені з Cr25Ni20, тоді як допоміжні компоненти (стійки, лотки) використовують нижчий сорт сталі, такий як ZG30Cr18Ni12Si, що оптимізує співвідношення вартості та продуктивності. Первинна вартість придбання трохи вища, ніж у інтегрального кошика (модульна конструкція плюс робота зі складання), але вартість життєвого циклу значно нижча завдяки заміні окремих компонентів.
Продуктивність проти стандартної жароміцної сталі
Порівняно зі звичайними виробами ZG30Cr18Ni12Si (класу 900°C), круглі та комбіновані вироби Cr25Ni20 розширюють температурний діапазон до 1100–1150°C (+250°C), зменшують швидкість повзучості більш ніж на 50% при 1000°C та забезпечують в 1.5–2 рази довший термін служби при 1000°C і вище. Збільшення ваги при високотемпературному окисленні набагато менше, ніж у жароміцної сталі з низьким вмістом нікелю. Зокрема, для круглих виробів рівномірний розподіл напружень круглої геометрії забезпечує додаткову стійкість до теплових ударів, що перевищує ту, яку забезпечує лише клас матеріалу — деформація утримується в межах 1/2 від галузевого стандарту, а довготривала вантажопідйомність покращується більш ніж на 40%.
Підсумок вибору за типом печі та температурою
- Шахтна піч / піч з обертовим подом (800–1150°C): Круглий кріпильний елемент, Cr25Ni20 — відповідність геометрії + стійкість до термічних ударів + опір повзучості.
- Коробчаста піч / піч з вагонним днищем (1000–1150°C): Комбінований модульний прилад, Cr25Ni20 — гнучка конфігурація + заміна одного компонента.
- Лінії безперервного відпалу/нормалізації/гартування: Комбінований модульний, Cr25Ni20 — тривалий термін служби при багаторазовому циклі, зношені сітки замінюються окремо.
- Цементаційна піч (≤ 950°C): Круглий або комбінований, ZG3Cr18Mn12Si2N — без нікелю, відмінна стійкість до окислення в цементаційній атмосфері.
- Середньотемпературні арматури (≤ 900°C): ZG30Cr18Ni12Si — економічно ефективні стійки та лотки в комбінованих світильниках.
- Позиції для надвисокої температури (≥ 1200°C): ZG4Cr24Ni48W5Si2 — вольфрамовий сплав для екстремальних умов експлуатації.
- Комбінований світильник із змішаних матеріалів: Сітчасті пластини Cr25Ni20 + стовпчики/лотки ZG30Cr18Ni12Si — оптимізоване співвідношення вартості та продуктивності.
Лиття, складання та контроль якості
Круглі арматури виготовляються методом лиття за втраченими моделями пінопласту — оптимального процесу для складних круглих конструкцій кошиків, що дозволяє утворити монолітний цільний кошик без зварних з'єднань. Комбіновані компоненти арматури відливаються окремо методом лиття за втраченими моделями пінопласту (сітчасті плити зі складними вентиляційними конструкціями) та литтям у піщані форми (стовпи, лотки), а потім збираються. Температура заливання становить 1530–1570°C. Попереднє заливання за допомогою «подвійного правила» — вимірювання температури перед печтю плюс перевірка хімічного складу зразка — гарантує, що хімічний склад відповідає специфікаціям перед заливанням. Для складання використовуються литі позиціонуючі конструкції (реєструючі виступи та пази, литі затискачі), які підтримують міжшарове положення та протистоять розхитування під високотемпературним навантаженням.
Термічна обробка: обробка на розчин плюс стабілізація, усунення залишкових напружень у ливарному виробництві та стабілізація високотемпературних характеристик — різні параметри для кожного сорту. Контроль якості: спектроскопічні випробування матеріалів (Cr, Ni, Si, C) на кожному компоненті; відбір проб для високотемпературних характеристик; перевірка допусків розмірів, включаючи діаметр та круглість круглого пристосування; перевірка точності складання комбінованого пристосування — все повністю простежується. ISO 9001 у всіх аспектах; відповідає вимогам ГОСТ.
Чому Huasuma для виготовлення інструментів для термічної обробки
Можливості лиття металу Huasuma охоплюють шість марок жароміцної сталі, що охоплюють повний діапазон 800–1200°C, що застосовується як до круглих, так і до комбінованих конструкцій кріплень. Структури круглих кріплень оптимізовані за допомогою термодинамічного моделювання — щільність сітки, товщина стінки та положення точок підйому спроектовані для рівномірного нагрівання та раціонального розподілу напружень. Компоненти комбінованих кріплень оптимізовані за допомогою моделювання щільності навантаження та модульного аналізу напружень — розташування вентиляційних отворів у сітчастій пластині, поперечний переріз колони та структура з'єднань, розподіл навантаження на лоток — все це проходить цілеспрямовану інженерію. Стратегія змішаних матеріалів дозволяє використовувати високоякісний Cr25Ni20 для основних несучих компонентів та економічні марки для допоміжних пристроїв — кожен компонент відповідає своїй робочій температурі, а не один сплав для всіх позицій. Цілісне лиття за методом втрати поверхні (кругле) та лиття окремих компонентів плюс точне складання (комбіноване) усувають слабкі місця. Кожен компонент проходить спектроскопічне підтвердження матеріалу перед відправкою. Завдяки 30-річному досвіду жароміцного лиття та кільком партіям, поставленим російським операторам печей, це перевірене виробництво. ISO 9001 на всіх етапах; цілодобове реагування на цінові пропозиції; зразки доступні для перевірки в процесі експлуатації.
FAQ
Коли варто обирати круглі світильники, а коли комбіновані модульні?
Вибирайте круглі пристосування для шахтних печей та печей з обертовим подом — циліндричні камери потребують циліндричних кошиків для рівномірного нагрівання та циркуляції газу. Вибирайте комбіновані модульні пристосування для коробчастих печей, печей з вагонетним днищем та ліній безперервної термообробки, де пріоритетом є гнучка конфігурація та заміна окремих компонентів.
Чи можна змішувати різні марки матеріалів в одному комбінованому приладі?
Так. Стратегія змішаних матеріалів передбачає використання високотемпературного Cr25Ni20 для основних несучих ґратчастих пластин та нижчого сорту, такого як ZG30Cr18Ni12Si, для допоміжних стійок та лотків, що оптимізує співвідношення вартості та продуктивності. Кожен компонент підбирається відповідно до фактичної робочої температури, а не один сплав для всіх позицій.
Який діапазон діаметрів доступний для круглих світильників?
Діаметри круглих виробів варіюються від 200 до 1200 мм та виготовляються на замовлення відповідно до специфікацій камери печі. Вантажопідйомність одного кошика коливається від 100 до 2000 кг залежно від діаметра та режиму роботи — малі кошики 100–500 кг, середні 500–1000 кг, великі 1000–2000 кг.
Скільки шарів може підтримувати комбінований модульний світильник?
Комбіновані світильники підтримують конфігурації з 2–5 шарів. Для високотемпературних режимів роботи (1000°C і вище) рекомендується максимум 3 шари, щоб забезпечити структурну стабільність та надійність міжшарових з'єднань під впливом термоциклічних змін.
Huasuma — китайський виробник інструментів для термічної обробки — круглих кошиків, тиглів та комбінованих модульних пристосувань (сітка, стійка, лоток) — з Cr25Ni20, ZG4Cr24Ni48W5Si2, ZG3Cr18Mn12Si2N та високонікелевих сплавів на замовлення для шахтних печей, печей з обертовим подом, коробчастих печей та ліній безперервної термічної обробки. Постачається по всьому світу. Замовте цінову пропозицію або зразок.