熱処理用治具(バスケット、固定具、グリッド、トレイなど)は、ピット炉、回転炉、箱型炉、連続焼鈍ラインなど、800~1150℃の温度で稼働します。このような高温環境では、通常の耐熱鋼製の治具は、負荷や熱衝撃の繰り返しによって数か月以内に変形してしまいます。2種類の治具設計ファミリーは、異なる炉の形状に対応しています。円筒形炉室(ピット炉、回転炉)用の円形治具と、箱型炉および台車型炉用の複合モジュール治具です。どちらもCr25Ni20(ZG4Cr25Ni20Si2)および関連する耐熱鋼材で製造されており、1000℃以上の温度で通常のZG30Cr18Ni12Si治具の1.5~2倍の耐用年数を実現しています。このガイドでは、当社の広範な廃棄物焼却炉および高温炉用摩耗部品プログラムの一環として、円形および複合治具の設計、材料選定、構成戦略について解説します。部品の範囲については、耐熱炉用鋳造品のページをご覧ください。
円形および複合型熱処理治具とは?
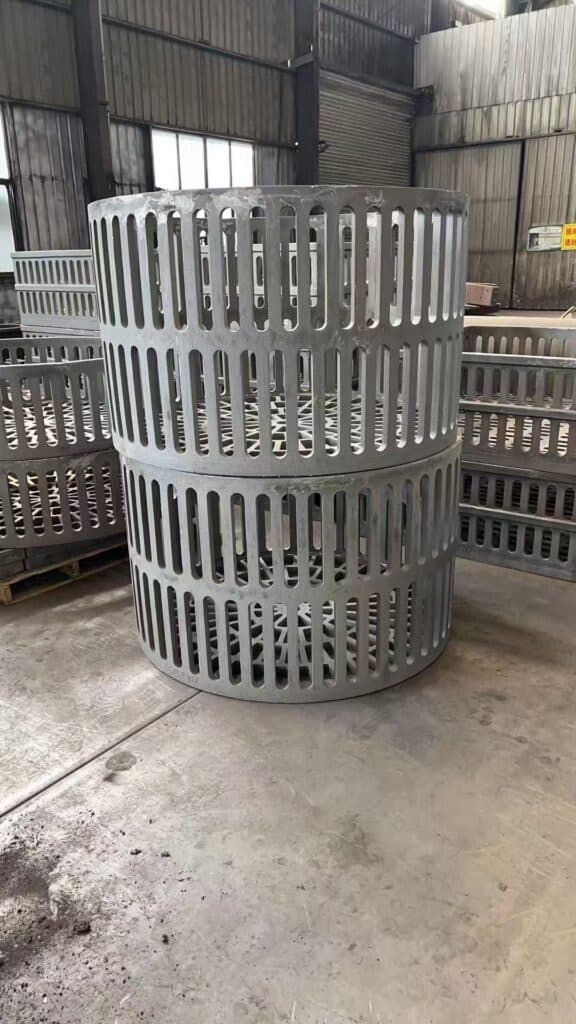
円形治具は、ピット炉や回転炉(円筒形の炉室を持つ炉)用に設計された円筒形のバスケット、るつぼ、装填トレイです。円形バスケットは炉の形状に合致し、正方形バスケットでは実現できない均一な加熱とスムーズなガス循環を保証します。複合モジュール治具は、鋳造グリッドプレート、支柱、トレイの組立システムで、2~5層のスタックに自由に構成できます。一体型のバスケットとは異なり、各コンポーネントは個別に交換および再構成できます。円形と複合の選択は炉の種類によって決まります。円筒形の炉室には円形、箱型炉、台車型炉、連続ラインには複合が適しています。どちらも800~1200℃をカバーする6等級の材料システムを共有しています。
材料グレードと仕様
| 学年 | 温度上限 | キープロパティ | 一般的な備品の用途 |
|---|---|---|---|
| ZG304 / ZG316 | ≤800°C | 低コスト、汎用 | 低温補助器具 |
| ZG30Cr18Ni12Si | ≤900°C | 一般耐熱鋼 | 中温用バスケット、支柱、トレイ |
| ZG3Cr18Mn12Si2N | ≤950°C | ニッケル不使用、優れた耐酸化性 | 浸炭炉用治具 |
| ZG1Cr25Ni20Si2 | 1000-1100°C | 高温強度+クリープ耐性 | グリッドプレート、コア荷重支持 |
| ZG4Cr25Ni20Si2 (Cr25Ni20) | 1100-1150°C | 最高の耐クリープ性、耐酸化性、耐浸炭性 | 円形バスケット、複合グリッド |
| ZG4Cr24Ni48W5Si2 | ≥1200°C | 超高温タングステン合金 | 過酷な使用条件下における炉の位置 |
円形治具の直径:200~1200 mm(炉室に合わせてカスタマイズ)。単一バスケットの積載量:100~2000 kg(小型100~500 kg、中型500~1000 kg、大型1000~2000 kg)。複合治具:2~5層スタック(高温用途では3層以下を推奨)。引張強度 ≥ 392 MPa、降伏強度 ≥ 220 MPa(室温基準、GB/T 8492)。密度 ≈ 7.98 g/cm³。
円形治具:ピット炉および回転炉における幾何学的利点
円形治具は、ピット炉と回転炉用に特別に設計されています。ピット炉では、円筒形の炉室に円形のバスケットが取り付けられます。これにより、円形の炉室に押し込まれた四角いバスケットよりもワークピースへの熱の伝わり方が均一になり、ガスの循環もスムーズになります。浸炭、焼入れ、焼鈍の各工程において、バスケットは急速加熱→高温保持→急速冷却という熱衝撃サイクルを受けます。円形構造は熱応力を均一に分散するため、同じ熱衝撃条件下では、四角い構造よりも変形や亀裂のリスクが低くなります。回転炉には別の利点があります。ワークピースは炉床とともに回転し、円形治具は回転運動に自然に合致するため、ワークピースの積み込みと積み下ろしが容易になります。
同じCr25Ni20グレードの角型バスケットと比較して、円形バスケットは加熱均一性(炉室への適合性向上、ガス流のスムーズ化)、耐熱衝撃性(応力分布の均一化)に優れ、ピット炉や回転炉の形状に最適化されています。角型バスケットは、箱型炉や台車型炉に適しています。
複合型モジュール式什器:グリッド、ピラー、トレイシステム
複合モジュール式治具は、ワークピースを載せて空気の流れを確保するグリッドプレート、層間支持と位置決めを行う支柱、そして最下層の荷重支持層を形成しワークピースを分離するトレイという3種類のコンポーネントで構成されています。これらのコンポーネントは、2~5層構成に自由に組み立てることができ、高温用途では最大3層まで組み立て可能です。一体型バスケットに対する最大の利点は、操作性にあります。グリッドプレートが摩耗した場合は個別に交換するだけで済み、支柱とトレイはそのまま使用できます。ワークピースのサイズや積載密度は、層間隔とグリッドレイアウトを調整することで対応でき、ワークピースの種類ごとに専用の一体型バスケットを購入する必要はありません。在庫管理も効率化され、標準モジュール一式で複数の炉用途に対応できるため、複数の専用一体型バスケットを置き換えることができます。
複合材料構成戦略は、複合治具ならではの特徴です。高温負荷がかかるコア部品(グリッドプレート)にはCr25Ni20を指定できる一方、補助部品(支柱、トレイ)にはZG30Cr18Ni12Siなどの低グレードの材料を使用することで、コストパフォーマンスを最適化しています。初期購入コストは一体型バスケット(モジュール設計と組み立て作業費)よりも若干高くなりますが、部品交換が1つで済むため、ライフサイクルコストは大幅に削減できます。
性能と標準耐熱鋼板との比較
一般的な ZG30Cr18Ni12Si 治具 (900°C グレード) と比較して、Cr25Ni20 円形および複合治具は、耐熱温度上限を 1100~1150°C (+250°C) まで拡張し、1000°C でのクリープ速度を 50% 以上低減し、1000°C 以上での耐用年数を 1.5~2 倍に延ばします。高温酸化による重量増加は、低ニッケル耐熱鋼よりもはるかに低くなっています。特に円形治具の場合、円形形状の均一な応力分布により、材料グレード単体では得られない耐熱衝撃性が向上し、変形は業界標準の 1/2 以内に抑えられ、長期耐荷重は 40% 以上向上します。
炉の種類と温度による選定概要
- ピット炉/回転炉(800~1150℃): 円形治具、Cr25Ni20製 — 形状適合性、耐熱衝撃性、耐クリープ性。
- 箱型炉/台車型炉(1000~1150℃): 複合モジュール式治具、Cr25Ni20 — 柔軟な構成と単一部品の交換が可能。
- 連続焼鈍/焼ならし/焼き戻しライン: 複合モジュール式、Cr25Ni20製 - 繰り返しサイクル運転でも長寿命、摩耗したグリッドは個別に交換可能。
- 浸炭炉(950℃以下): 円形または複合形状のZG3Cr18Mn12Si2Nは、ニッケルを含まず、浸炭雰囲気下で優れた耐酸化性を示します。
- 中温照明器具(900℃以下): ZG30Cr18Ni12Si ― 複合型照明器具におけるコスト効率の高い支柱およびトレイ。
- 超高温位置(1200℃以上): ZG4Cr24Ni48W5Si2 ― 極限の負荷に耐えるタングステン合金。
- 異素材を組み合わせた照明器具: Cr25Ni20グリッドプレート+ZG30Cr18Ni12Siピラー/トレイ ― コストパフォーマンスを最適化。
鋳造、組立、品質管理
円形治具は、ロストフォーム鋳造によって製造されます。これは、複雑な円形バスケット構造に最適なプロセスであり、溶接継ぎ目のない一体型のバスケットを製造します。治具の構成部品は、ロストフォーム鋳造(複雑な通気構造を持つグリッドプレート)と砂型鋳造(柱、トレイ)によって個別に鋳造され、その後組み立てられます。注湯温度は1530~1570℃です。注湯前には、炉前部の温度測定とサンプルブロックの化学組成チェックという「二重ルール」により、化学組成が仕様を満たしていることが保証されます。組み立てには、鋳造位置決め構造(レジスタタブとスロット、鋳造クランプ)が使用され、層間の位置決めを維持し、高温負荷下での緩みを防止します。
熱処理:固溶化処理と安定化処理により、鋳造残留応力を除去し、高温性能を安定化します。グレードごとに異なるパラメータが適用されます。品質管理:すべての部品について分光分析による材料試験(Cr、Ni、Si、C)を実施。高温性能のサンプリング試験を実施。円形治具の直径と真円度を含む寸法公差の検証を実施。治具アセンブリの精度検証を実施。すべてトレーサビリティが完全に確保されています。ISO 9001に準拠。GOST規格の要件を満たしています。
熱処理用工具にフアスマを選ぶ理由
フアスマの金属鋳造能力は、800~1200℃の全範囲にわたる6種類の耐熱鋼材に対応し、円形および複合治具設計の両方に適用されています。円形治具構造は、熱力学シミュレーションによって最適化され、グリッド密度、肉厚、および吊り上げ点の位置は、均一な加熱と合理的な応力分布を実現するように設計されています。複合治具コンポーネントは、荷重密度シミュレーションとモジュール応力解析によって最適化され、グリッドプレートの通気孔レイアウト、支柱の断面と接続構造、トレイの荷重分布はすべて、的を絞った設計を受けています。混合材料戦略により、コア荷重支持コンポーネントには高グレードのCr25Ni20、補助部品には経済的なグレードが使用され、すべての位置に1つの合金ではなく、各コンポーネントは使用温度に合わせて調整されます。ロストフォーム一体鋳造(円形)と個別コンポーネント鋳造と精密組立(複合)により、弱点が排除されます。すべてのコンポーネントは、出荷前に分光分析による材料確認を受けます。30年にわたる耐熱鋳造の経験と、ロシアの炉オペレーターへの複数のバッチの納入実績により、これは実証済みの生産です。ISO 9001認証取得済み。 24時間以内に見積もりをご提示いたします。実地検証用のサンプルもご用意しております。
FAQ
円形照明器具と複合モジュール式照明器具は、それぞれどのような場合に選ぶべきでしょうか?
ピット炉や回転炉には円形の治具をお選びください。円筒形の炉室には、均一な加熱とガス循環のために円筒形のバスケットが必要です。柔軟な構成と単一部品の交換が優先される箱型炉、台車式炉、連続熱処理ラインには、モジュール式の複合治具をお選びください。
単一の複合治具内で、異なるグレードの材料を混用することはできますか?
はい。この複合材料戦略では、コアとなる荷重支持グリッドプレートには高温対応のCr25Ni20を、補助的な支柱やトレイにはZG30Cr18Ni12Siなどの低グレードの材料を使用することで、コストパフォーマンスを最適化しています。各部品は、すべての箇所に同じ合金を使用するのではなく、実際の動作温度に合わせて選定されます。
円形治具には、どのような直径範囲の製品がありますか?
円形治具の直径は200mmから1200mmまでで、炉室の仕様に合わせて特注製造されます。単一バスケットの積載容量は、直径と使用状況に応じて100kgから2000kgまでです。小型バスケットは100~500kg、中型バスケットは500~1000kg、大型バスケットは1000~2000kgです。
複合モジュール式照明器具は、何層まで対応できますか?
複合治具は2~5層構成に対応しています。高温環境(1000℃以上)で使用する場合は、熱サイクル下での構造安定性と層間接続の信頼性を確保するため、最大3層までを推奨します。
Huasumaは、Cr25Ni20、ZG4Cr24Ni48W5Si2、ZG3Cr18Mn12Si2N、およびカスタム高ニッケル合金製の熱処理用治具(円形バスケット、るつぼ、複合モジュール式治具(グリッド、ピラー、トレイ))を製造する中国のメーカーです。ピット炉、回転炉、箱型炉、連続熱処理ライン向けに製品を提供しています。世界中に供給しています。お見積もりまたはサンプルをご希望の場合は、お問い合わせください。