Bilyalı Değirmen ve SAG Değirmeni Astarları: Gövde Astarları, Kaldırma Çubukları ve Diyaframlar
Bilyalı değirmenler, SAG ve AG değirmenleri için komple astar setleri: gövde astarları, uç astarları ve kaldırma çubukları, ayrıca oluklu hazne diyaframları. 2 ila 8 m çapındaki değirmenler için yüksek kromlu beyaz dökme demirden (Cr %23–28, HRC 58–65) ve krom-molibden alaşımlı çelikten (HB 300–400) dökülmüştür. Astar setleri birlikte tasarlanmıştır; gövde profili, kaldırma yüksekliği ve diyafram olukları değirmeninizin boyutuna ve öğütme malzemesi yüküne göre eşleştirilmiştir. Kırma makinesi aşınma parçaları için, kırıcı aşınma parçaları kataloğumuza bakın ; bu astarların döküm yeteneği metal döküm sayfamızda yer almaktadır.
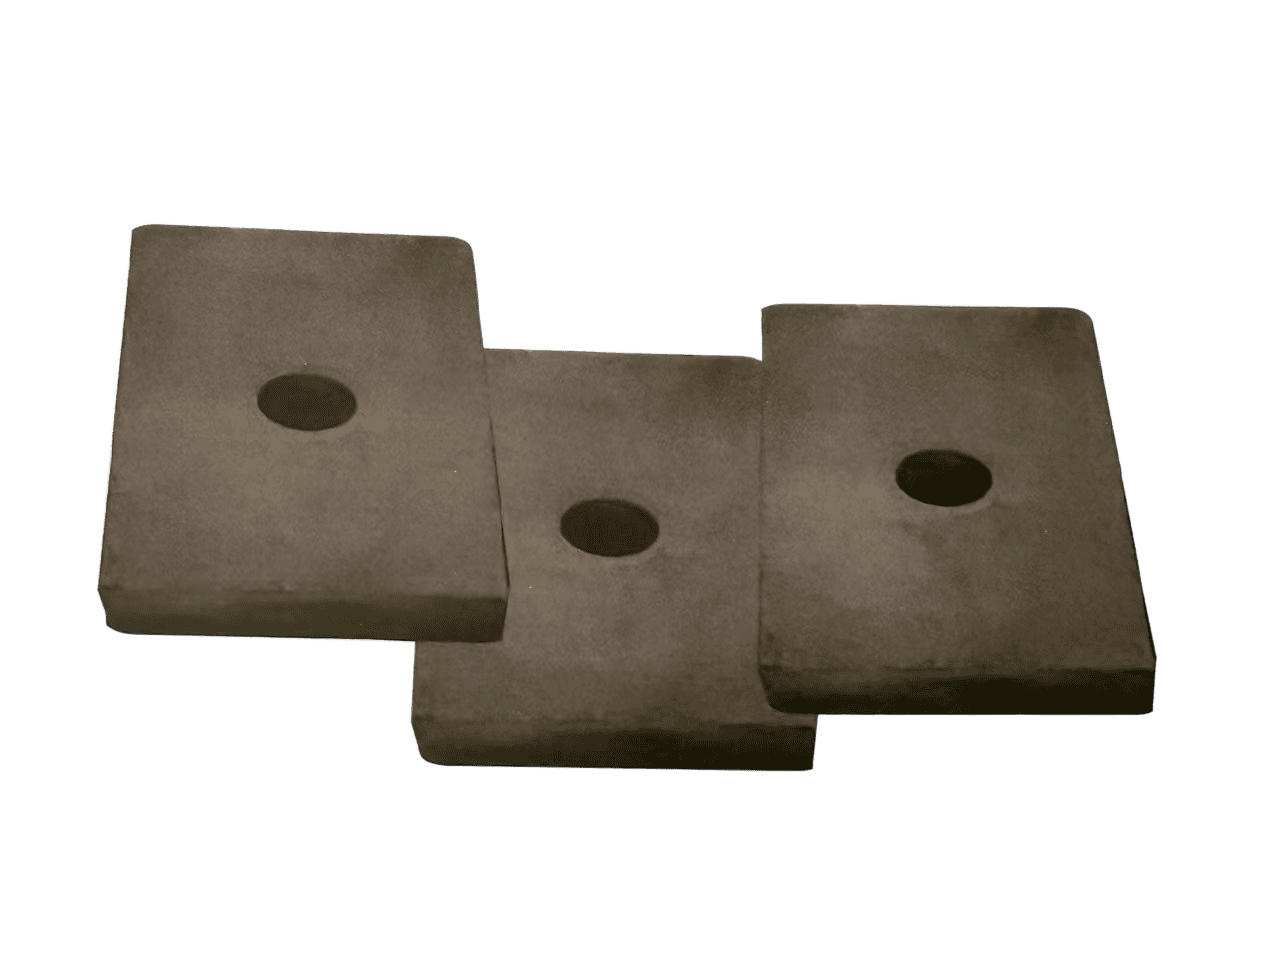
Dökme İşleminde Kullanılan Değirmen Astarı Parçaları
| Bölüm | Rol | Malzemeler |
|---|---|---|
| Kabuk astarları | Değirmen kabuğunu koruyun, yükü taşıyın. | Yüksek kromlu demir (%23-28 krom) veya krom-molibden çeliği |
| Uç astarları | Besleme ve boşaltma ucu koruması | Yüksek kromlu demir, krom-molibden çeliği |
| Kaldırma çubukları | Öğütme yükünü kaldırın ve bırakın. | Cr-Mo çeliği (SAG besleme ucu) / Hi-Cr (gövde) |
| Yarıklı diyaframlar | Odalar arasındaki akışı kontrol edin, boyutlarına göre sınıflandırın. | Krom-molibden çelik, tek veya çift katlı, 5–12 mm yuvalı. |
Malzeme seçimi
| Görev | Tavsiye edilen |
|---|---|
| Metal madenciliği SAG değirmeni — iri taneli besleme, yüksek darbe | Besleme ucunda ve kaldırıcılarda Cr-Mo çeliği; gövdede Hi-Cr çeliği kullanılmıştır. |
| Bilyalı değirmen (ikincil öğütme) — orta darbe, yüksek aşındırma | Yüksek kromlu demir |
| Çimento değirmeni — düşük darbe, yüksek aşındırma | Hi-Cr demir |
| Kömür değirmeni — orta derecede aşınma | Hi-Cr demir |
Yüksek kromlu dökme demir ile krom-molibdenli dökme demir arasındaki denge: Yüksek kromlu dökme demir (HRC 58–65) aşınmaya karşı üstünlük sağlar ve bilyalı değirmenlerde 12–24 ay boyunca yuva/profil geometrisini korur; krom-molibdenli çelik (HB 300–400, daha dayanıklı) ise dökme demirin çatlayacağı SAG besleme ucu görevinde darbelere dayanır. Mevcut en iyi uygulama, yukarıdaki kompozit düzenlemedir: darbelere dayanıklı çelik, aşınmaya dayanıklı demir.
Astar Tasarımının Önemi
Öğütücü astar profili, değirmenin verimliliğini ve enerji tüketimini belirler: Kaldırıcı yüksekliği ve yüzey açısı, malzemenin nasıl kaldırılıp bırakıldığını kontrol eder ve aşınmış kaldırıcılar, katarakt yerine kademeli olarak akar; bu da öğütme verimliliğini düşürür ve ton başına enerjiyi artırır. Diyaframdaki yuva düzeni, malzemenin hazneler arasında ne kadar hızlı hareket ettiğini kontrol ederek nihai inceliği belirler ve aşırı öğütmeyi önler. Profilleri değirmen çapına, hızına ve öğütme malzemesi miktarına göre optimize eder, ardından bunlara göre döküm yaparız; aşınmış astarlar teslimatta çizime göre yeniden boyutlandırılır.
İmalat ve Kalite Kontrol
Kum döküm; Hi-Cr kaliteleri (M₇C₃ karbür yapısı) ve Cr-Mo (HB 300–400 temperlenmiş) için su verme + temperleme; her dökümden önce fırın önü sıcaklığı ve numune bloğu kimyası; sertlik, mikroyapı ve boyut kontrolleri; ISO 9001; malzeme ve test raporları sağlanır. Servis ömrü referansı: Hi-Cr kabuk astarları 12–24 ay (bilyalı değirmenler), SAG görevinde Cr-Mo 6–12 ay.
Fiyat Teklifi Alın
Değirmen boyutunu, astar çizimini veya aşınmış astarı gönderin; 24 saat içinde fiyat teklifi vereceğiz . Toplu siparişlerden önce aşınma denemesi doğrulaması için numuneler mevcuttur.
