Хотите, чтобы гильзы служили дольше и работали лучше? Это руководство по производству гильзов из легированной стали поможет вам понять, как они изготавливаются.
Футеровки из легированной стали прочны. Они выдерживают нагрев, износ и сильные удары. Поэтому их используют в таких машинах, как мельницы, дробилки и желоба.
В этой статье вы узнаете, что такое гильзы из легированной стали, как их изготавливают поэтапно и какие материалы для этого используются. Вы также узнаете, чем они отличаются от других гильзов и как мы проверяем их качество.
Давай начнем.
Что такое лейнер из легированной стали?
Футеровки из легированной стали — это прочные металлические пластины, используемые для защиты оборудования, используемого для дробления, измельчения или перемещения тяжёлых материалов. Их часто можно увидеть внутри мельниц, дробилок и желобов в таких отраслях, как переработка полезных ископаемых и энергетика.
Эти футеровки предотвращают слишком быстрый износ деталей машин. Сталь, из которой они изготовлены, смешана с другими металлами для повышения прочности. Именно поэтому их называют легированной сталью. Они широко используются в шаровых мельницах в горнодобывающей промышленности , дробильных камерах в карьерах и загрузочных желобах на цементных заводах.
Почему стоит выбрать гильзы из легированной стали?
Футеровки из легированной стали используются, поскольку они обладают высокой износостойкостью. Это означает, что они служат дольше при работе с грубыми или твёрдыми материалами. Они также хорошо выдерживают удары, что важно для дробилок, где тяжёлые камни соударяются с поверхностью футеровки.
Ещё одним важным преимуществом является термостойкость. В условиях высоких температур эти футеровки не подвержены разрушению. Это делает их во многих случаях более предпочтительным вариантом, чем обычные стальные или чугунные футеровки.
Вкладыши из легированной стали можно изготовить практически под любую деталь. Это делает их полезными для нестандартных работ или зон с высокой нагрузкой. Одним словом, они защищают оборудование, служат дольше и помогают сократить расходы на ремонт.
Пошаговый процесс изготовления гильз из легированной стали
В компании Huasuma наш производственный процесс гарантирует точность и качество каждого продукта. От выбора сырья до окончательного тестирования мы используем передовые технологии и строгий контроль качества. Это гарантирует, что наши детали двигателей соответствуют мировым стандартам и превосходят ожидания клиентов.
1. Выбор сырья
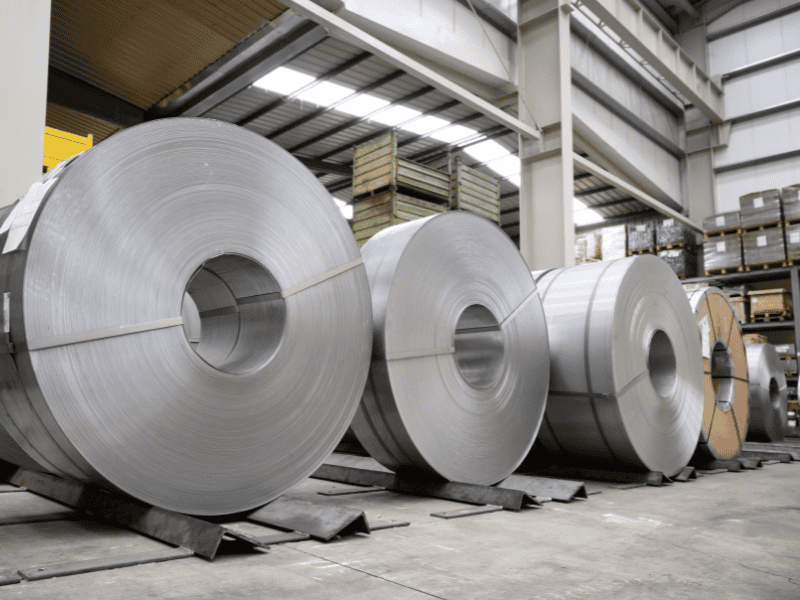
Сырье классифицируется по химическому составу и хранится в отдельных бункерах, из бункеров сырье перемещается в печь вручную.
Для плавки металла используют индукционные печи, после достижения необходимой температуры готовят пробу отбела и проверяют химический анализ на спектрометре.
Основная основа — легированная сталь, но для ее прочности добавляются другие металлы.
Одним из популярных вариантов является высокомарганцевая сталь. Она становится прочнее при многократных ударных нагрузках. Это делает ее идеальной для дробилок. Другим вариантом является хромомолибденовая легированная сталь. Она обладает как прочностью, так и жаростойкостью, что полезно в измельчительных мельницах.
Для условий повышенного износа некоторые вкладыши изготавливаются из чугуна или белого чугуна с высоким содержанием хрома. Эти материалы устойчивы к повреждениям поверхности, но могут быть недостаточно устойчивы к ударам.
Каждый сплав играет свою роль. Марганцевая сталь используется там, где высока ударная нагрузка. Хромомолибденовая сталь хорошо подходит для мест, подверженных как нагреву, так и износу. Белый чугун обеспечивает надёжную защиту поверхности, но более хрупкий.
Для контроля твёрдости и прочности лайнера химический состав тщательно тестируется. Небольшие изменения в содержании углерода, хрома, молибдена и никеля корректируются. Даже небольшое изменение содержания одного элемента может повлиять на эксплуатационные характеристики лайнера.
2. Проектирование и моделирование пресс-форм
После выбора подходящих материалов следующим шагом становится проектирование формы. Эта форма придаёт форму готовому лайнеру.
Большинство производителей используют системы автоматизированного проектирования (САПР) для проектирования пресс-форм. САПР позволяет инженерам корректировать каждую деталь ещё до изготовления. Это гарантирует точное соответствие лайнера параметрам машины.
Чтобы избежать проблем с литьём, также проводится симуляция процесса. Этот цифровой тест показывает, как металл будет течь и остывать внутри формы. Он помогает выявить такие проблемы, как воздушные карманы, слабые места или трещины, до начала реальной отливки.
Благодаря моделированию команда может устранять проблемы на ранних этапах. Это экономит время и повышает качество конечного продукта.
3. Процесс кастинга
После того, как конструкция формы готова, можно приступать к отливке футеровки. На этом этапе сырой металл превращается в цельную деталь.
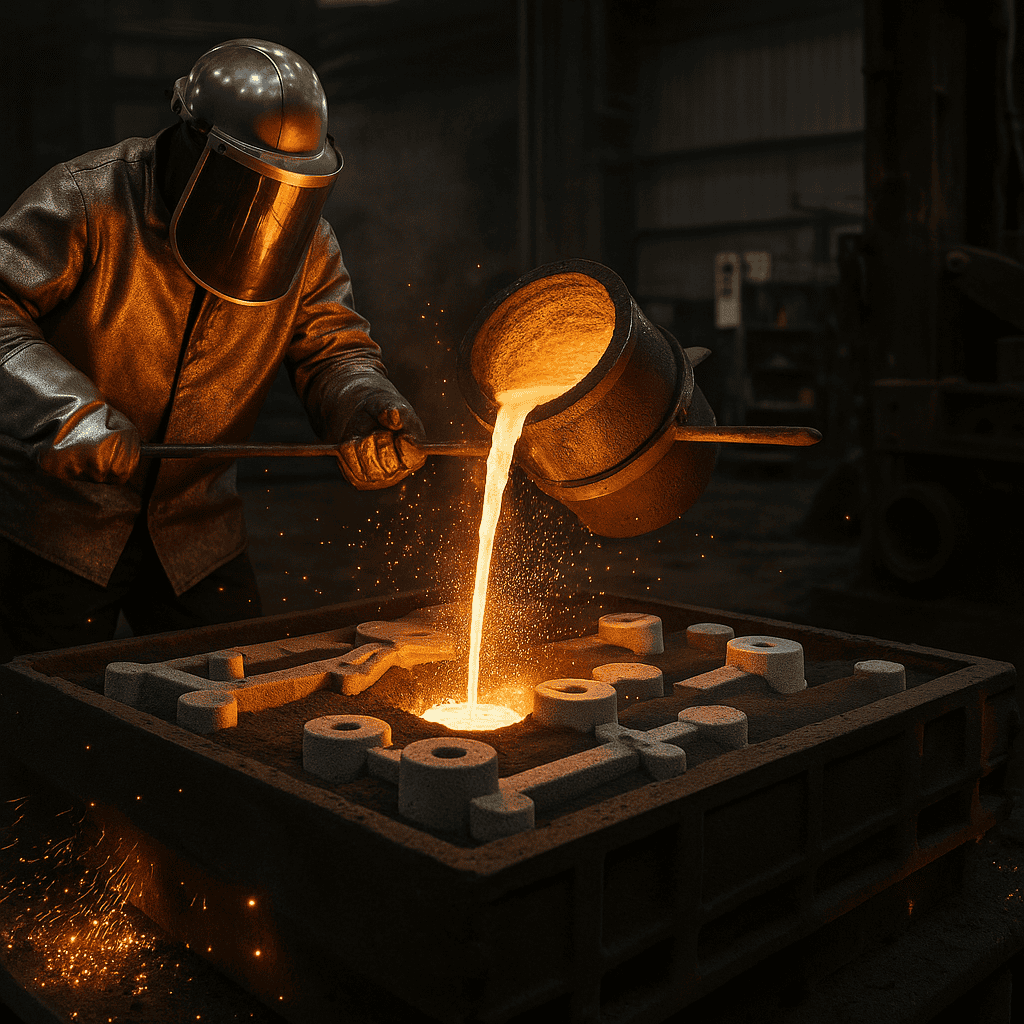
Существует несколько распространённых методов литья гильз из легированной стали. Первый — литьё в песчаные формы, при котором расплавленный металл заливается в песчаную форму. Этот метод широко применяется для крупногабаритных и тяжёлых деталей.
Другой метод — литьё по выплавляемым моделям. При этом используются модели из пеноматериала, которые расплавляются при заливке горячего металла. Это позволяет создавать более сложные формы с более детальной проработкой поверхности.
Центробежное литье также применяется, особенно для толстостенных трубчатых гильз. При этом методе форма быстро вращается во время заливки металла. Это способствует равномерному распределению металла и образованию прочной и плотной детали.
Каждый метод требует тщательной подготовки формы. Внутренняя часть формы должна быть чистой и иметь правильную форму. Также важен контроль температуры. Если металл слишком горячий или слишком холодный, отливка может треснуть или дать неравномерную усадку.
Цель — получить чистый, прочный лайнер без дефектов. Выбор правильного метода литья помогает подобрать форму, размер и прочность, необходимые для конкретной задачи.
4. Термическая обработка
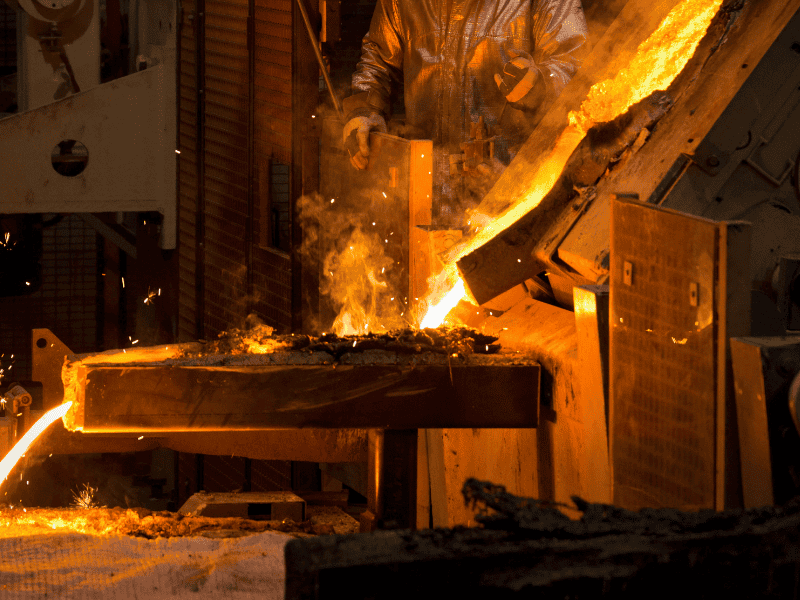
После отливки лайнер необходимо подвергнуть термической обработке для достижения необходимой твёрдости и прочности. Этот этап имеет ключевое значение для долговечности.
Два основных этапа термической обработки — закалка и отпуск. Сначала гильза нагревается до высокой температуры, а затем быстро охлаждается. Это делает поверхность более твёрдой и износостойкой.
Затем следует отпуск. Деталь нагревают до более низкой температуры и снова охлаждают. Это снижает хрупкость и повышает прочность. Конечная цель — достичь твёрдости HRC 50–65.
Правильная термообработка повышает устойчивость лайнера к ударам и износу. Она также улучшает стабильность формы при высоких нагрузках. Если лайнер не был подвергнут термической обработке или выполнен неправильно, он может треснуть или преждевременно изнашиваться.
Многие производители используют контролируемые печи или индукционные системы для управления этим этапом. Температура и время должны быть точными. Даже небольшие изменения могут повлиять на характеристики лайнера.
5. Механическая обработка и отделка поверхности
После термообработки лайнера его поверхность необходимо отшлифовать для придания точной формы и размера. Это гарантирует идеальную посадку.
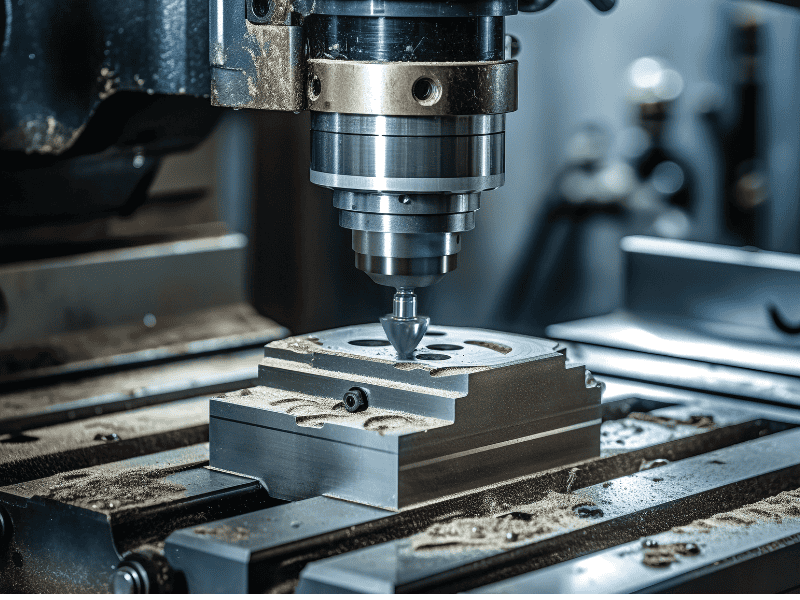
Для высокоточной резки и формовки лайнера используются станки с ЧПУ. Они обеспечивают ровную и гладкую поверхность. Такие области, как отверстия под болты, сопрягаемые поверхности и кромки, должны соответствовать строгим допускам во избежание утечек и вибрации.
Для больших лайнеров используются шлифовальные машины Бланшара или плоскошлифовальные машины. Эти инструменты удаляют лишний материал и выравнивают поверхность. Этап шлифования имеет решающее значение, когда лайнеры должны соответствовать другим деталям.
Некоторые лайнеры также полируются или подвергаются дробеструйной обработке для очистки поверхности. Дробеструйная обработка удаляет шероховатости и улучшает сцепление при нанесении покрытий.
Этот последний шаг важен не только для внешнего вида. Гладкие и плоские вкладыши лучше сидят, служат дольше и безопаснее выдерживают большие нагрузки.
6. Инспекция и контроль качества
Первая проверка — на наличие трещин и скрытых дефектов. Для этого часто используется ультразвуковой контроль (УЗК). Он посылает звуковые волны в лайнер и выявляет наличие воздушных карманов или слабых мест. Также широко применяется магнитопорошковый контроль (МТ). Он помогает обнаружить мельчайшие трещины на поверхности.
На этапе окончательной проверки мы проверяем все параметры в соответствии со стандартным чертежом. У нас есть цифровые микрометры, цифровые нониусы, нутромеры, приборы для проверки круглости, а также пневматические калибры-пробки и пневматические калибры-кольца, которые полностью соответствуют критериям окончательной проверки.
Ключевые технологии, повышающие износостойкость
Износостойкость — важнейшее свойство материалов, определяющее их способность противостоять трению, эрозии и другим видам деградации. Прочные вкладыши служат дольше, работают лучше и экономят деньги.
Контроль микроструктуры
Способ охлаждения футеровки влияет на её внутреннюю структуру зерна. Плотная, равномерная структура помогает уменьшить трещины и износ поверхности. Контроль скорости охлаждения во время литья повышает прочность и сохраняет футеровку стабильной под нагрузкой.
Сбалансированные легирующие элементы
Добавление правильного количества хрома, молибдена или никеля повышает твёрдость и ударную вязкость. Однако избыток любого из этих элементов может ослабить футеровку. Поэтому каждая партия тестируется для поддержания сбалансированного состава.
Использование керамических материалов
Выбор материала играет важную роль в определении износостойкости. Материалы с высокой твёрдостью, такие как керамика и твёрдые сплавы, как правило, обладают превосходной износостойкостью. Для повышения износостойкости также могут добавляться легирующие элементы. Они полезны для деталей, подверженных постоянному истиранию, таких как футеровка мельниц и желоба.
Керамические резиновые вкладыши
Эта конструкция сочетает в себе керамические блоки и резиновую подложку. Керамика принимает на себя износ, а резина поглощает удары. Такие подкладки широко применяются в зонах повышенного износа при ударном и скользящем контакте.
Современные износостойкие изделия и покрытия
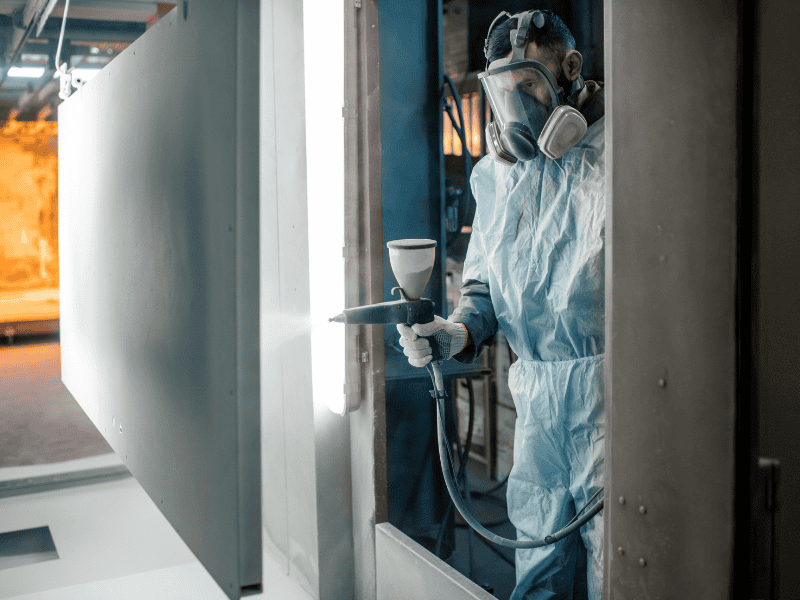
Некоторые производители используют специальные покрытия или методы обработки поверхности для продления срока службы вкладышей. К ним относятся термообработка поверхностей или твёрдые покрытия, устойчивые к глубоким царапинам и вмятинам.
Проектирование с учетом износостойкости
Конструктивные решения играют решающую роль в обеспечении износостойкости. Вот некоторые ключевые факторы, которые следует учитывать:
- Геометрия компонента: оптимизация конструкции для минимизации концентрации напряжений и износа.
- Финишное покрытие: обеспечение гладкой поверхности для снижения трения и износа.
- Смазка: обеспечение достаточной смазки для уменьшения трения и износа.
Сравнение производственных процессов: футеровка из легированной и марганцевой стали
Для изготовления лайнеров используются как легированная, так и марганцевая сталь. Но они лучше всего подходят для разных задач. Вот их сравнение:
| Категория | Вкладыши из легированной стали | Вкладыши из марганцевой стали |
| Метод литья | Песок, теряемая пена, центробежный | В основном литье в песчаные формы |
| Термическая обработка | Закалка и отпуск для контроля | Естественное старение или базовая термическая обработка |
| Наилучшее использование | Высокий износ и ударопрочность от средней до высокой | Высокая ударопрочность при меньшем абразивном износе поверхности |
| Продолжительность жизни | Дольше, благодаря высокой износостойкости | Средний, изнашивается быстрее в абразивных условиях |
| Силы | Хорошее сочетание твердости и прочности | Прочный, закаляется под воздействием ударов |
| Чистота поверхности | Больше возможностей для точности и гладкости поверхностей | Часто более грубые, может потребоваться последующая обработка |
Когда следует выбирать гильзы из легированной стали
Используйте лайнеры из легированной стали, когда вам требуется высокая износостойкость и лучший контроль размера и формы. Эти лайнеры хорошо выдерживают высокие нагрузки и абразивные материалы.
Когда следует выбирать гильзы из марганцевой стали
Для работ с сильными ударами и меньшим абразивным износом выбирайте лайнеры из марганцевой стали. Со временем они становятся прочнее, но могут быстрее изнашиваться на грубых поверхностях.
Подходит для мельниц полусамоизмельчения и самоизмельчения
В футеровках мельниц самоизмельчения (ПСИ) и мельниц самоизмельчения часто используется смешанный состав. Некоторые детали могут быть изготовлены из легированной стали для увеличения срока службы, в то время как другие — из марганцевой стали для повышения ударной вязкости.
Наши производственные возможности и контроль качества
Компания Huasum производит футеровку из легированной стали, отвечающую высоким стандартам качества от начала до конца. Наша команда контролирует каждый этап производства собственными силами, чтобы гарантировать качество и быструю доставку.
Мощность литья
Мы можем отливать вкладыши весом от 100 до 5000 кг за штуку. Это позволяет нам производить как небольшие, так и крупногабаритные детали. Нужен ли вам один вкладыш или полный комплект, мы готовы удовлетворить любой спрос.
Внутренние процессы
Все ключевые этапы, включая термообработку, обработку на станках с ЧПУ и окончательный контроль, выполняются на нашем предприятии. Это означает, что мы контролируем каждый этап производства. Это также помогает сократить сроки поставки и избежать задержек.
OEM и индивидуальное производство
Мы работаем как с OEM-оборудованием, так и с индивидуальными заказами. Вы можете отправить нам свои чертежи САПР, и мы изготовим лайнеры точно по вашим размерам и спецификациям. Нужен лайнер с нуля? Наши инженеры помогут и с этим.
Проверки качества
Каждый вкладыш проходит строгую проверку перед отправкой. Это включает ультразвуковой контроль, контроль размеров и составление отчётов о прослеживаемости. Мы соблюдаем международные стандарты и предоставляем все необходимые документы для гарантии качества.
Упаковка, готовая к экспорту
Наши контейнеры упакованы для международной доставки. Мы используем надёжные ящики, чёткую маркировку и прилагаем все необходимые экспортные документы, включая отчёты о материалах, протоколы осмотров и документы по доставке.
Часто задаваемые вопросы: производство гильз из легированной стали
Каковы типичные сроки производства?
Срок изготовления большинства заказов составляет от 3 до 6 недель, в зависимости от размера и количества. Изготовление деталей по индивидуальному заказу или сложных лайнеров может занять больше времени. Мы сообщим вам точные сроки после получения вашего чертежа и спецификации.
Предлагаете ли вы индивидуальные составы сплавов?
Да. Мы можем адаптировать сплав под ваши нужды. Если вам требуется повышенная прочность, жаростойкость или меньший вес, наша команда может порекомендовать вам индивидуальный сплав, подходящий именно для вашей задачи.
Какие отчеты о проверках вы предоставляете?
Каждый вкладыш поставляется с полной документацией, включая результаты ультразвукового контроля, химического анализа, уровни твёрдости и проверки размеров. Мы также включаем записи о прослеживаемости каждой детали.
Соответствуют ли ваши вкладыши стандартам ASTM или эквивалентным стандартам?
Да. Наши вкладыши соответствуют стандартам ASTM A532, ASTM A128 и другим международным стандартам. Просто сообщите нам ваши требования, и мы подберём подходящие.
Можете ли вы производить детали для OEM-оборудования?
Конечно. Мы производим вкладыши для многих OEM-машин. Просто отправьте номер детали или CAD-файл, и мы позаботимся обо всём остальном.
Запросите расценки или образцы сегодня
Нужны высокопроизводительные футеровки для вашей мельницы или дробилки? Мы готовы помочь.
Вы можете отправить нам свой чертеж, выбрать из наших существующих спецификаций или заказать индивидуальный дизайн. Мы поддерживаем быстрое изготовление прототипов, небольших партий и оптовых заказов.
Хотите протестировать перед покупкой? Запросите бесплатный образец. Мы поможем вам проверить посадку, качество отделки и производительность.
Наша команда по работе с клиентами будет сопровождать вас от начала и до конца. Если у вас есть вопросы о типах сплавов, стандартах или сроках поставки, просто свяжитесь с нами.
Давайте построим ваш следующий L- лайнер:
✔ Получите бесплатный образец
✔ Отправьте свой чертеж для расчета стоимости
✔ Поговорите с нашей технической командой