Chcesz, aby tuleje były trwalsze i skuteczniejsze? Ten przewodnik po procesie produkcji tulei ze stali stopowej pomoże Ci zrozumieć, jak powstają.
Wkładki ze stali stopowej są wytrzymałe. Odporne na wysoką temperaturę, zużycie i silne uderzenia. Dlatego są stosowane w maszynach takich jak młyny, kruszarki i zsypy.
W tym artykule dowiesz się, czym są tuleje ze stali stopowej, jak krok po kroku powstają i jakie materiały są używane. Zobaczysz również, jak wypadają w porównaniu z innymi tulejami i jak sprawdzamy ich jakość.
Zaczynajmy.
Czym jest wkładka ze stali stopowej?
Wkładki ze stali stopowej to wytrzymałe płyty metalowe stosowane do ochrony maszyn kruszących, mielących lub przemieszczających ciężkie materiały. Często można je spotkać wewnątrz młynów, kruszarek i zsypów w branżach takich jak przetwórstwo minerałów i energetyka.
Te tuleje zapobiegają zbyt szybkiemu zużyciu części maszyn. Stal, z której są wykonane, jest zmieszana z innymi metalami, co zwiększa jej wytrzymałość. Dlatego nazywa się je stalą stopową. Typowe zastosowania obejmują młyny kulowe w górnictwie , komory kruszarek w kamieniołomach oraz zsypy w cementowniach.
Dlaczego warto wybrać tuleje ze stali stopowej?
Stosuje się tuleje ze stali stopowej, ponieważ zapewniają one wysoką odporność na zużycie. Oznacza to, że są trwalsze w przypadku obróbki szorstkich lub twardych materiałów. Dobrze znoszą również uderzenia, co jest ważne w kruszarkach, gdzie ciężkie kamienie uderzają w powierzchnię tulei.
Kolejną dużą zaletą jest odporność na ciepło. W procesach wymagających wysokiej temperatury te tuleje nie ulegną łatwo zniszczeniu. To sprawia, że w wielu przypadkach są lepszym wyborem niż zwykłe tuleje stalowe lub żeliwne.
Tuleje ze stali stopowej można formować tak, aby pasowały do niemal każdej części. Dzięki temu są przydatne w przypadku nietypowych zastosowań lub w obszarach o dużym obciążeniu. Krótko mówiąc, chronią maszyny, działają dłużej i pomagają obniżyć koszty napraw.
Proces produkcji wkładek ze stali stopowej krok po kroku
W Huasuma , nasz proces produkcyjny gwarantuje precyzję i jakość każdego produktu. Od doboru surowców po końcowe testy, wykorzystujemy zaawansowane technologie i rygorystyczne kontrole jakości. Dzięki temu nasze części do silników spełniają światowe standardy i przewyższają oczekiwania klientów.
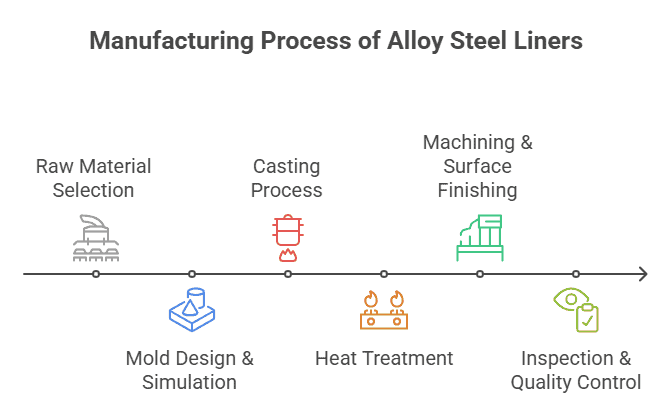
1. Wybór surowca
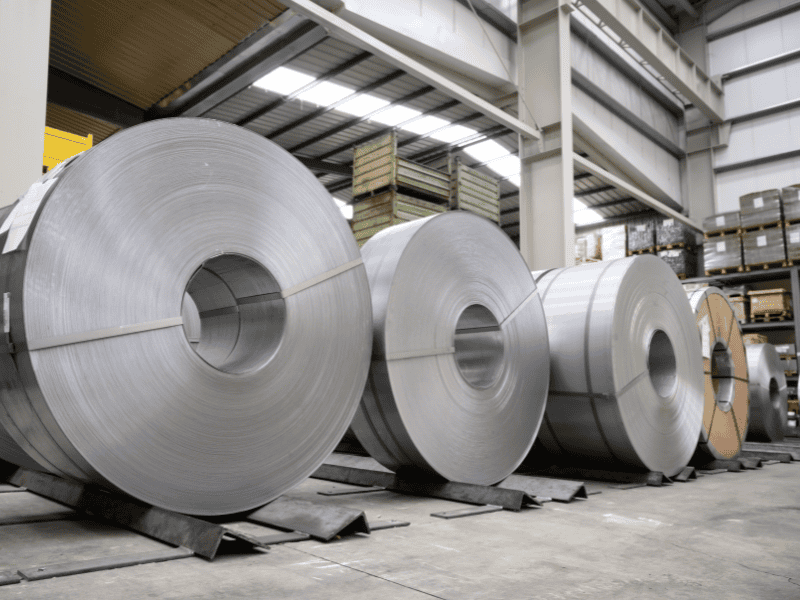
Surowiec jest klasyfikowany na podstawie składu chemicznego i składowany w oddzielnych pojemnikach. Z pojemników surowiec jest ręcznie przenoszony do pieca.
Piece indukcyjne służą do topienia metalu. Po osiągnięciu wymaganej temperatury przygotowuje się próbkę schłodzonego metalu, a analizę chemiczną sprawdza się na spektrometrze.
Głównym materiałem jest stal stopowa, ale aby ją wzmocnić, dodawane są także inne metale.
Jednym z popularnych wyborów jest stal wysokomanganowa. Staje się ona bardziej wytrzymała pod wpływem wielokrotnych uderzeń. Dzięki temu idealnie nadaje się do kruszarek. Inną opcją jest stal stopowa Cr-Mo. Oferuje ona zarówno wytrzymałość, jak i odporność na ciepło, co jest przydatne w młynach.
W przypadku warunków intensywnego zużycia, niektóre tuleje wykonane są z żeliwa lub wysokochromowego żeliwa białego. Materiały te są odporne na uszkodzenia powierzchni, ale mogą nie być tak odporne na uderzenia.
Każdy stop ma swoją rolę. Stal manganowa jest stosowana tam, gdzie występuje wysoka udarność. Stal Cr-Mo dobrze sprawdza się w miejscach narażonych na wysokie temperatury i zużycie. Żeliwo białe zapewnia solidną ochronę powierzchni, ale jest bardziej kruche.
Aby kontrolować twardość i wytrzymałość linera, mieszanka chemiczna jest starannie testowana. Dobierane są niewielkie ilości węgla, chromu, molibdenu i niklu. Nawet niewielka zmiana w jednym elemencie może wpłynąć na wydajność linera.
2. Projektowanie i symulacja form
Po wybraniu odpowiednich materiałów, kolejnym krokiem jest zaprojektowanie formy. Forma ta nadaje kształt finalnemu wkładowi.
Większość producentów korzysta z oprogramowania CAD do projektowania form. CAD pozwala inżynierom dopracować każdy szczegół przed wyprodukowaniem czegokolwiek. Gwarantuje to, że wkładka będzie idealnie pasować do maszyny.
Aby uniknąć problemów z odlewaniem, przeprowadzana jest również symulacja odlewu. Ten cyfrowy test pokazuje, jak metal będzie płynął i stygł w formie. Pomaga to wykryć problemy, takie jak kieszenie powietrzne, słabe punkty czy pęknięcia, jeszcze przed rozpoczęciem odlewania.
Dzięki symulacji zespół może wcześnie rozwiązywać problemy. To oszczędza czas i poprawia jakość produktu końcowego.
3. Proces odlewania
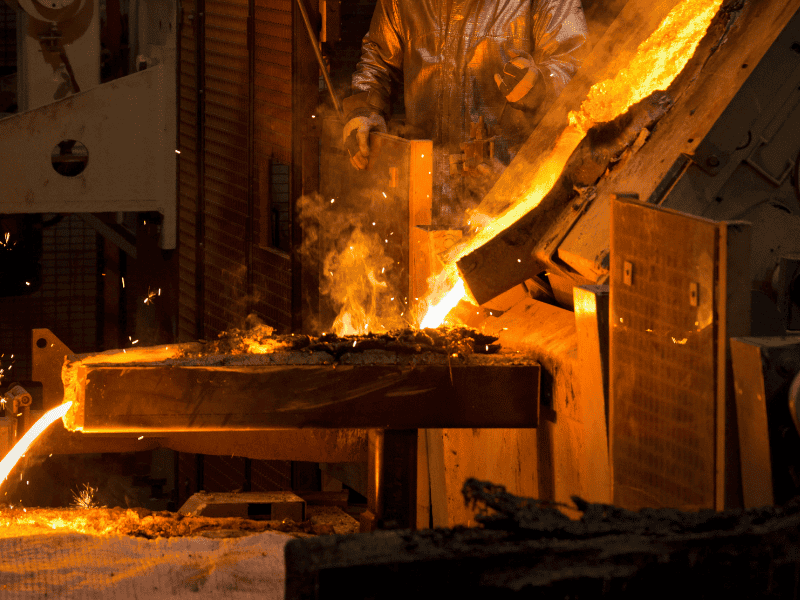
Gdy projekt formy jest gotowy, czas na odlanie wkładki. Ten krok zamienia surowy metal w solidny element.
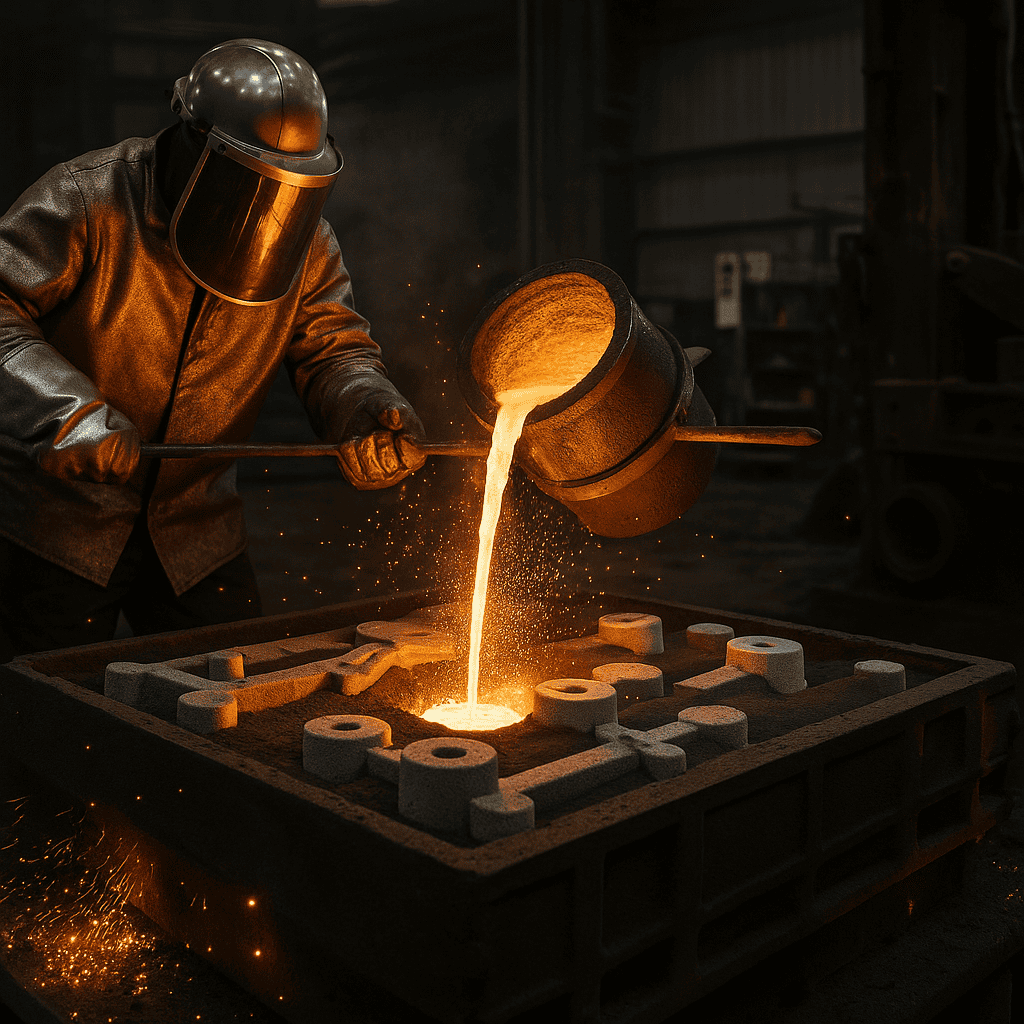
Istnieje kilka popularnych metod odlewania tulei ze stali stopowej. Pierwszą z nich jest odlewanie piaskowe, w którym ciekły metal wlewa się do formy piaskowej. Jest ona szeroko stosowana do dużych lub ciężkich części.
Inną metodą jest odlewanie metodą traconej pianki. Wykorzystuje ona modele piankowe, które topią się podczas wlewania gorącego metalu. Pozwala to na tworzenie bardziej złożonych kształtów z lepszym odwzorowaniem powierzchni.
Odlewanie odśrodkowe jest również stosowane, szczególnie w przypadku grubościennych tulei rurowych. W tej metodzie forma obraca się szybko podczas wlewania metalu. Dzięki temu metal rozprowadza się równomiernie, tworząc wytrzymałą, gęstą część.
Każda metoda wymaga starannego przygotowania formy. Wnętrze formy musi być czyste i dobrze uformowane. Kontrola temperatury jest również kluczowa. Jeśli metal jest zbyt gorący lub zbyt zimny, odlew może pęknąć lub nierównomiernie się skurczyć.
Celem jest uzyskanie czystego, wytrzymałego odlewu bez defektów. Wybór odpowiedniej metody odlewania pomaga uzyskać odpowiedni kształt, rozmiar i wytrzymałość wymaganą do wykonania danego zadania.
4. Obróbka cieplna
Po odlaniu wkładka musi zostać poddana obróbce cieplnej, aby uzyskać odpowiednią twardość i wytrzymałość. Ten etap jest kluczowy dla trwałości.
Dwa główne etapy obróbki cieplnej to hartowanie i odpuszczanie. Najpierw wkładka jest podgrzewana do wysokiej temperatury, a następnie szybko schładzana. Dzięki temu powierzchnia staje się twardsza i bardziej odporna na zużycie.
Następnie następuje odpuszczanie. Element jest ponownie podgrzewany do niższej temperatury, a następnie schładzany. To zmniejsza kruchość i zwiększa wytrzymałość. Ostatecznym celem jest osiągnięcie twardości na poziomie 50–65 HRC.
Prawidłowa obróbka cieplna pomaga wkładowi zwiększyć odporność na uderzenia i zużycie. Poprawia również stabilność kształtu pod dużym obciążeniem. Niewłaściwie wykonana obróbka cieplna może spowodować pęknięcie lub przedwczesne zużycie wkładu.
Wielu producentów stosuje piece z regulacją temperatury lub systemy indukcyjne, aby zarządzać tym etapem. Temperatura i czas muszą być precyzyjnie ustawione. Nawet niewielkie zmiany mogą wpłynąć na wydajność wkładki.
5. Obróbka skrawaniem i wykańczanie powierzchni
Po obróbce cieplnej wkładki, jej powierzchnia musi zostać wykończona tak, aby uzyskać dokładny kształt i rozmiar. Zapewnia to idealne dopasowanie.
Maszyny CNC służą do precyzyjnego cięcia i kształtowania tulei. Pomagają one zachować płaską i gładką powierzchnię. Obszary takie jak otwory na śruby, powierzchnie styku i krawędzie muszą spełniać rygorystyczne tolerancje, aby uniknąć przecieków i wibracji.
W przypadku dużych wkładów stosuje się szlifierki Blanchard lub szlifierki do płaszczyzn. Narzędzia te usuwają nadmiar materiału i równomiernie wyrównują powierzchnię. Etap szlifowania jest kluczowy, gdy wkładki muszą pasować do innych części.
Niektóre wykładziny są również polerowane lub śrutowane w celu oczyszczenia powierzchni. Śrutowanie usuwa ostre krawędzie i poprawia przyczepność, jeśli będą nakładane powłoki.
Ten ostatni krok nie dotyczy tylko wyglądu. Gładkie i płaskie wkładki lepiej leżą, są trwalsze i działają bezpieczniej pod dużym obciążeniem.
6. Kontrola i kontrola jakości
Pierwszym etapem jest sprawdzenie pęknięć lub ukrytych wad. W tym celu często stosuje się badanie ultradźwiękowe (UT). Wysyła ono fale dźwiękowe do wnętrza wykładziny i pokazuje, czy występują pęcherzyki powietrza lub słabe punkty. Powszechne jest również badanie magnetyczno-proszkowe (MT). Pomaga ono wykryć drobne pęknięcia na powierzchni.
Na etapie kontroli końcowej utrzymujemy i sprawdzamy wszystkie parametry zgodnie ze standardowym rysunkiem. Posiadamy mikrometry cyfrowe, noniusze cyfrowe, średnicówki, testery okrągłości oraz pneumatyczne sprawdziany trzpieniowe i pierścieniowe, które spełniają kryteria kontroli końcowej.
Kluczowe technologie poprawiające odporność na zużycie
Odporność na zużycie to kluczowa właściwość materiałów, która decyduje o ich odporności na tarcie, erozję i inne formy degradacji. Wytrzymałe okładziny są trwalsze, działają lepiej i oszczędzają pieniądze.
Kontrola mikrostruktury
Sposób chłodzenia wkładki wpływa na jej wewnętrzną strukturę ziarnistą. Zwarta, równomierna struktura pomaga ograniczyć pęknięcia i zużycie powierzchni. Kontrola szybkości chłodzenia podczas odlewania poprawia wytrzymałość i zapewnia stabilność wkładki pod wpływem naprężeń.
Zrównoważone elementy stopowe
Dodanie odpowiedniej ilości chromu, molibdenu lub niklu zwiększa twardość i udarność. Jednak zbyt duża ilość dowolnego pierwiastka może osłabić wkładkę. Dlatego każda partia jest testowana, aby zachować równowagę mieszanki.
Zastosowanie materiałów ceramicznych
Wybór materiału odgrywa znaczącą rolę w określeniu odporności na zużycie. Materiały o wysokiej twardości, takie jak ceramika i stopy twarde, charakteryzują się zazwyczaj doskonałą odpornością na zużycie. W celu zwiększenia odporności na zużycie można również dodać pierwiastki stopowe. Są one przydatne w częściach narażonych na ciągłe ścieranie, takich jak wykładziny młynów i zsuwnie.
Wkładki ceramiczno-gumowe
Ta konstrukcja łączy ceramiczne bloki i gumowe podłoże. Ceramika pochłania zużycie, a guma amortyzuje wstrząsy. Tego typu wkładki są powszechnie stosowane w strefach narażonych na uderzenia i poślizg.
Zaawansowane produkty i powłoki odporne na zużycie
Niektórzy producenci stosują niestandardowe powłoki lub obróbki powierzchni, aby wydłużyć żywotność linera. Należą do nich powierzchnie poddane obróbce cieplnej lub twarde powłoki odporne na głębokie zarysowania i wżery.
Rozważania projektowe dotyczące odporności na zużycie
Kwestie projektowe odgrywają kluczową rolę w zapewnieniu odporności na zużycie. Oto kilka kluczowych czynników, które należy wziąć pod uwagę:
- Geometria komponentu: optymalizacja projektu w celu zminimalizowania koncentracji naprężeń i zużycia.
- Wykończenie powierzchni: zapewniając gładką powierzchnię w celu zmniejszenia tarcia i zużycia.
- smarowanie: zapewnienie odpowiedniego smarowania w celu zmniejszenia tarcia i zużycia.
Porównanie procesów produkcyjnych: tuleje ze stali stopowej i stali manganowej
Do produkcji tulei używa się zarówno stali stopowej, jak i stali manganowej. Najlepiej sprawdzają się jednak w różnych zastosowaniach. Oto porównanie:
| Kategoria | Wkładki ze stali stopowej | Wkładki ze stali manganowej |
| Metoda odlewania | Piasek, piana tracona, odśrodkowa | Głównie odlewy piaskowe |
| Obróbka cieplna | Hartowanie i odpuszczanie w celu kontroli | Naturalne starzenie lub podstawowa obróbka cieplna |
| Najlepsze wykorzystanie | Duża odporność na zużycie i uderzenia o średniej do dużej sile | Duża odporność na uderzenia i mniejsze ścieranie powierzchni |
| Żywotność | Dłuższy, ze względu na dużą odporność na zużycie | Średnia, zużywa się szybciej w warunkach ściernych |
| Moc: | Dobre połączenie twardości i wytrzymałości | Wytrzymały, utwardza się pod wpływem uderzeń |
| Wykończenie powierzchni | Więcej opcji dla precyzji i gładkich powierzchni | Często bardziej szorstki, może wymagać obróbki końcowej |
Kiedy wybrać tuleje ze stali stopowej
Stosuj tuleje ze stali stopowej, gdy potrzebujesz wysokiej odporności na zużycie i lepszej kontroli nad rozmiarem i kształtem. Te tuleje dobrze radzą sobie z dużymi obciążeniami i materiałami ściernymi.
Kiedy wybrać tuleje ze stali manganowej
Wybierz tuleje ze stali manganowej do prac wymagających dużej siły uderzenia, ale mniejszego ścierania. Z czasem stają się twardsze, ale mogą szybciej ulegać zużyciu na nierównych powierzchniach.
Nadaje się do młynów SAG i autogenicznych
Wkłady młynów SAG i młynów autogenicznych często wykorzystują mieszankę stali. Niektóre części mogą być wykonane ze stali stopowej, aby zapewnić dłuższą żywotność, podczas gdy inne wykorzystują stal manganową, aby zapewnić odporność na uderzenia.
Nasze możliwości produkcyjne i zapewnienie jakości
Huasuma produkuje tuleje ze stali stopowej, które spełniają wysokie standardy od początku do końca. Nasz zespół zajmuje się każdym etapem, aby zapewnić jakość i szybką dostawę.
Pojemność odlewu
Możemy odlewać tuleje o masie od 100 kg do 5000 kg na sztukę. Dzięki temu jesteśmy elastyczni zarówno w przypadku małych, jak i ciężkich elementów. Niezależnie od tego, czy potrzebujesz jednej tulei, czy całego zestawu, jesteśmy w stanie sprostać zapotrzebowaniu.
Procesy wewnętrzne
Wszystkie kluczowe etapy – w tym obróbka cieplna, obróbka CNC i kontrole końcowe – odbywają się w naszym zakładzie. Dzięki temu kontrolujemy każdy etap produkcji. Pomaga to również skrócić czas realizacji i uniknąć opóźnień.
Produkcja OEM i niestandardowa
Obsługujemy zarówno urządzenia OEM, jak i projekty niestandardowe. Możesz przesłać nam swoje rysunki CAD, a my wykonamy wkładki dokładnie dopasowane do Twoich wymiarów i specyfikacji. Potrzebujesz wkładki zaprojektowanej od podstaw? Nasi inżynierowie również mogą Ci w tym pomóc.
Kontrole jakości
Każdy wkład przechodzi rygorystyczne testy przed wysyłką. Obejmują one badania ultradźwiękowe, kontrolę wymiarów i raporty identyfikowalności. Przestrzegamy międzynarodowych standardów i dostarczamy wszelkie dokumenty niezbędne do zapewnienia jakości.
Opakowania gotowe do eksportu
Nasze opakowania są pakowane do wysyłki na cały świat. Używamy bezpiecznych skrzyń, stosujemy czytelne etykiety i dołączamy wszystkie dokumenty eksportowe, w tym raporty materiałowe, protokoły kontroli i pliki wysyłkowe.

Najczęściej zadawane pytania: Produkcja tulei ze stali stopowej
Jaki jest typowy czas realizacji produkcji?
Większość zamówień jest realizowana w ciągu 3 do 6 tygodni, w zależności od rozmiaru i ilości. Części niestandardowe lub skomplikowane wkładki mogą wymagać więcej czasu. Dokładny termin realizacji podamy po otrzymaniu rysunku i specyfikacji.
Czy oferujecie niestandardowe składy stopów?
Tak. Możemy dostosować mieszankę metali do Twoich potrzeb. Jeśli potrzebujesz dodatkowej wytrzymałości, wyższej odporności na ciepło lub niższej wagi, nasz zespół zaproponuje Ci stop dostosowany do Twoich potrzeb.
Jakie raporty z inspekcji Państwo dostarczają?
Do każdego wkładu dołączamy pełną dokumentację. Obejmuje ona wyniki badań ultradźwiękowych, analizę chemiczną, poziomy twardości i kontrolę wymiarów. Do każdej części dołączamy również dokumentację umożliwiającą jej identyfikację.
Czy Twoje tuleje spełniają normy ASTM lub równoważne?
Tak. Nasze tuleje spełniają normy ASTM A532, ASTM A128 lub inne normy globalne. Wystarczy, że podasz nam swoje wymagania, a my je dopasujemy.
Czy potrafisz produkować części do sprzętu OEM?
Oczywiście. Produkujemy tuleje do wielu maszyn OEM. Wystarczy przesłać numer części lub plik CAD, a my zajmiemy się resztą.
Poproś o wycenę lub próbkę już dziś
Potrzebujesz wysokowydajnych wykładzin do swojego młyna lub kruszarki? Jesteśmy gotowi pomóc.
Możesz przesłać nam swój rysunek, wybrać produkt z naszej istniejącej specyfikacji lub poprosić o indywidualny projekt. Obsługujemy szybkie prototypowanie, małe serie i zamówienia hurtowe.
Chcesz przetestować przed zakupem? Zamów bezpłatną próbkę. Pomożemy Ci sprawdzić dopasowanie, wykończenie i wydajność.
Nasz zespół ds. obsługi klienta poprowadzi Cię od początku do końca. Jeśli masz pytania dotyczące rodzajów stopów, standardów lub terminów realizacji, po prostu daj nam znać.
Zbudujmy Twój kolejny liniowiec:
✔ Odbierz darmową próbkę
✔ Prześlij swój rysunek do wyceny
✔ Porozmawiaj z naszym zespołem technicznym