Vous souhaitez des chemises plus durables et plus performantes ? Ce guide sur le processus de fabrication des chemises en acier allié vous aidera à comprendre leur fabrication.
Les revêtements en acier allié sont robustes. Ils résistent à la chaleur, à l'usure et aux chocs violents. C'est pourquoi ils sont utilisés dans des machines telles que les broyeurs, les concasseurs et les goulottes.
Dans cet article, vous découvrirez ce que sont les chemises en acier allié, leur fabrication étape par étape et les matériaux utilisés. Vous découvrirez également comment elles se comparent aux autres chemises et comment nous vérifions leur qualité.
Commençons.
Qu'est-ce qu'une doublure en acier allié ?
Les revêtements en acier allié sont des plaques métalliques résistantes utilisées pour protéger les machines qui concassent, broient ou déplacent des matériaux lourds. On les retrouve souvent à l'intérieur des broyeurs, des concasseurs et des goulottes dans des secteurs comme le traitement des minéraux et la production d'électricité.
Ces revêtements empêchent les pièces de la machine de s'user prématurément. L'acier qui les compose est un alliage d'acier, auquel on l'associe à d'autres métaux pour le rendre plus résistant. On les utilise notamment dans les broyeurs à boulets des mines , les chambres de concassage des carrières et les goulottes d'alimentation des cimenteries.
Pourquoi choisir des revêtements en acier allié ?
Les chemises en acier allié sont utilisées pour leur grande résistance à l'usure. Elles durent ainsi plus longtemps lors de la manipulation de matériaux rugueux ou durs. Elles résistent également bien aux chocs, ce qui est important dans les concasseurs où des roches lourdes heurtent la surface de la chemise.
Un autre avantage majeur est la résistance à la chaleur. Lors des procédés à chaud, ces revêtements ne se dégradent pas facilement. Dans de nombreux cas, ils constituent donc une meilleure option que les revêtements classiques en acier ou en fonte.
Les chemises en alliage d'acier peuvent être façonnées pour s'adapter à presque toutes les pièces. Elles sont donc utiles pour les travaux sur mesure ou les zones à forte charge. En bref, elles protègent les machines, durent plus longtemps et contribuent à réduire les coûts de réparation.
Processus de fabrication étape par étape des chemises en acier allié
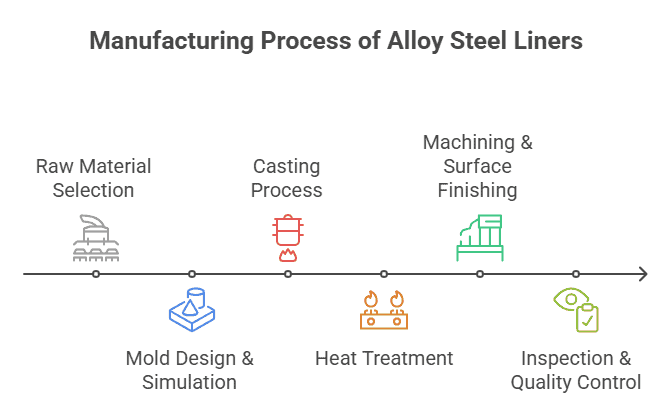
Chez Huasuma , notre processus de fabrication garantit la précision et la qualité de chaque produit. De la sélection des matières premières aux tests finaux, nous utilisons des technologies de pointe et des contrôles qualité rigoureux. Ainsi, nos pièces de moteur répondent aux normes internationales et dépassent les attentes de nos clients.
1. Sélection des matières premières
La matière première est classée en fonction de sa composition chimique et stockée dans des bacs individuels. La matière première est transférée manuellement des bacs au four.
Les fours à induction sont utilisés pour faire fondre le métal, une fois la température requise obtenue, un échantillon de refroidissement est préparé et l'analyse chimique est vérifiée sur un spectromètre.
La base principale est en acier allié, mais d'autres métaux sont ajoutés pour la rendre plus résistante.
L'acier à haute teneur en manganèse est un choix courant . Il devient plus résistant aux chocs répétés, ce qui le rend idéal pour les concasseurs. L'acier allié au chrome-molybdène est une autre option. Il offre à la fois une grande résistance mécanique et thermique, ce qui est utile pour les broyeurs.
Pour les conditions d'usure élevée, certaines chemises sont fabriquées en fonte ou en fonte blanche à haute teneur en chrome. Ces matériaux résistent aux dommages superficiels, mais peuvent ne pas résister aussi bien aux chocs.
Chaque alliage a son rôle. L'acier au manganèse est utilisé dans les environnements à fort impact. L'acier au chrome-molybdène est efficace dans les environnements soumis à la chaleur et à l'usure. Le fer blanc offre une excellente protection de surface, mais est plus cassant.
Pour contrôler la dureté et la ténacité du revêtement, le mélange chimique est soigneusement testé. De faibles quantités de carbone, de chrome, de molybdène et de nickel sont ajustées. Même une légère variation d'un seul élément peut affecter les performances du revêtement.
2. Conception et simulation de moules
Après avoir choisi les bons matériaux, l'étape suivante consiste à concevoir le moule. Ce moule donnera forme au revêtement final.
La plupart des fabricants utilisent des logiciels de CAO pour concevoir le moule. La CAO permet aux ingénieurs d'ajuster chaque détail avant la fabrication. Elle garantit que le revêtement s'adaptera parfaitement à la machine.
Pour éviter les problèmes de coulée, une simulation de coulée est également réalisée. Ce test numérique montre comment le métal s'écoule et refroidit à l'intérieur du moule. Il permet de détecter les problèmes tels que les poches d'air, les points faibles ou les fissures avant le début de la coulée.
Grâce à la simulation, l'équipe peut résoudre les problèmes plus rapidement, ce qui permet de gagner du temps et d'améliorer la qualité du produit final.
3. Processus de coulée
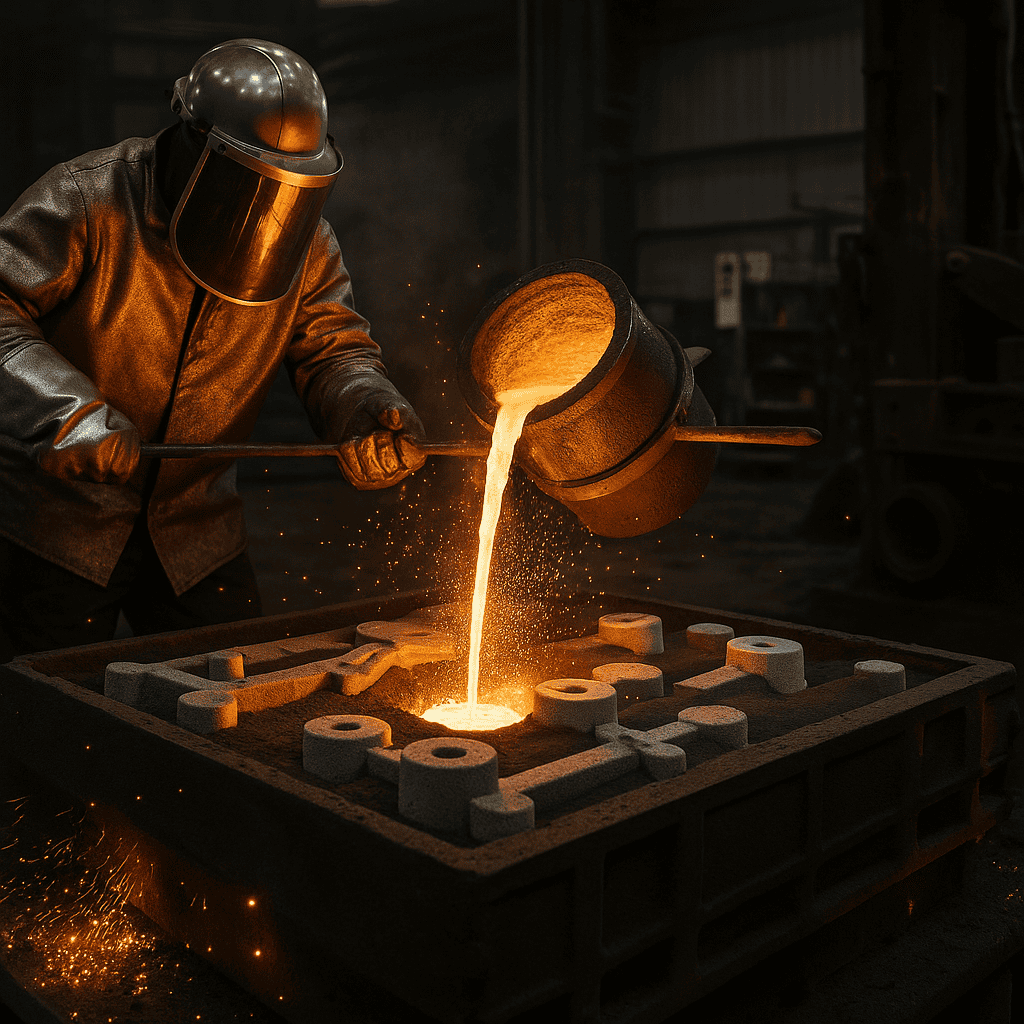
Une fois le moule prêt, il est temps de couler le revêtement. Cette étape transforme le métal brut en pièce solide.
Il existe plusieurs méthodes courantes de moulage pour les chemises en acier allié. La première est le moulage au sable, où le métal en fusion est coulé dans un moule en sable. Ce procédé est largement utilisé pour les pièces volumineuses ou lourdes.
Une autre méthode est le moulage en mousse perdue. Cette méthode utilise des modèles en mousse qui fondent lors de la coulée du métal chaud. Elle permet de créer des formes plus complexes avec des détails de surface plus précis.
La coulée centrifuge est également utilisée, notamment pour les chemises tubulaires à parois épaisses. Avec cette méthode, le moule tourne rapidement pendant la coulée du métal. Cela permet une répartition uniforme du métal et la formation d'une pièce solide et dense.
Chaque méthode nécessite une préparation minutieuse du moule. L'intérieur du moule doit être propre et bien formé. Le contrôle de la température est également essentiel. Si le métal est trop chaud ou trop froid, la pièce moulée peut se fissurer ou se rétracter de manière irrégulière.
L'objectif est d'obtenir un revêtement propre, solide et sans défaut. Choisir la bonne méthode de moulage permet d'obtenir la forme, la taille et la résistance nécessaires au travail.
4. Traitement thermique
Après la coulée, le revêtement doit être traité thermiquement pour atteindre la dureté et la résistance souhaitées. Cette étape est essentielle à sa durabilité.
Les deux principales étapes du traitement thermique sont la trempe et le revenu. Le revêtement est d'abord chauffé à haute température, puis refroidi rapidement. Cela rend la surface plus dure et plus résistante à l'usure.
Vient ensuite la trempe. La pièce est réchauffée à une température plus basse, puis refroidie à nouveau. Cela réduit la fragilité et augmente la ténacité. L'objectif final est d'atteindre une dureté de 50 à 65 HRC.
Un traitement thermique approprié permet au revêtement de résister aux chocs et à l'usure. Il améliore également la stabilité de forme sous forte contrainte. En cas d'omission ou de mauvaise exécution, le revêtement risque de se fissurer ou de s'user prématurément.
De nombreux fabricants utilisent des fours à contrôle électronique ou des systèmes à induction pour gérer cette étape. La température et le temps doivent être précis. Même de petites variations peuvent affecter les performances du revêtement.
5. Usinage et finition de surface
Une fois le revêtement traité thermiquement, la surface doit être finie pour obtenir la forme et les dimensions exactes. Cela garantit un ajustement parfait.
Des machines CNC sont utilisées pour découper et façonner le revêtement avec une grande précision. Elles contribuent à maintenir une surface plane et lisse. Les zones telles que les trous de boulons, les surfaces de contact et les bords doivent respecter des tolérances strictes pour éviter les fuites ou les vibrations.
Pour les chemises de grande taille, on utilise des rectifieuses Blanchard ou des rectifieuses planes. Ces outils éliminent l'excédent de matière et aplanissent la surface uniformément. L'étape de meulage est essentielle lorsque les chemises doivent s'harmoniser avec d'autres pièces.
Certains revêtements sont également polis ou grenaillés pour nettoyer la surface. Le grenaillage élimine les aspérités et améliore l'adhérence en cas d'application de revêtements.
Cette dernière étape n'est pas seulement une question d'esthétique. Des doublures lisses et plates s'ajustent mieux, durent plus longtemps et sont plus sûres sous de lourdes charges.
6. Inspection et contrôle qualité
La première vérification consiste à détecter les fissures ou les défauts cachés. Le contrôle par ultrasons (UT) est souvent utilisé à cette fin. Il envoie des ondes sonores dans le revêtement et révèle la présence de poches d'air ou de points faibles. Le contrôle par magnétoscopie (MT) est également courant. Il permet de détecter de minuscules fissures en surface.
Lors de l'inspection finale, nous maintenons et vérifions tous les paramètres conformément aux plans standard. Nous disposons de micromètres numériques, d'un vernier numérique, d'un alésoir, d'un testeur de circularité, d'un tampon pneumatique et d'une bague pneumatique qui répondent aux critères d'inspection finale.
Technologies clés qui améliorent la résistance à l'usure
La résistance à l'usure est une propriété essentielle des matériaux qui détermine leur capacité à résister au frottement, à l'érosion et à d'autres formes de dégradation. Des revêtements robustes durent plus longtemps, fonctionnent mieux et sont économiques.
Contrôle des microstructures
Le refroidissement d'un revêtement affecte sa structure granulaire interne. Une structure serrée et régulière contribue à réduire les fissures et l'usure superficielle. Le contrôle de la vitesse de refroidissement pendant la coulée améliore la résistance et maintient le revêtement stable sous contrainte.
Éléments d'alliage équilibrés
L'ajout d'une quantité adéquate de chrome, de molybdène ou de nickel améliore la dureté et la résistance aux chocs. Cependant, un excès de l'un de ces éléments peut fragiliser le revêtement. C'est pourquoi chaque lot est testé pour garantir l'équilibre du mélange.
Utilisation de matériaux céramiques
Le choix du matériau joue un rôle important dans la résistance à l'usure. Les matériaux à dureté élevée, comme la céramique et les métaux durs, présentent généralement une excellente résistance à l'usure. Des éléments d'alliage peuvent également être ajoutés pour améliorer la résistance à l'usure. Ceux-ci sont utiles pour les pièces soumises à une abrasion constante, comme les chemises de broyeur et les goulottes.
Revêtements en céramique et caoutchouc
Cette conception associe des blocs en céramique et un support en caoutchouc. La céramique absorbe l'usure et le caoutchouc absorbe les chocs. Ces revêtements sont courants dans les zones à forte usure, avec impact et contact glissant.
Produits d'usure et revêtements avancés
Certains fabricants utilisent des revêtements ou traitements de surface personnalisés pour améliorer la durée de vie des revêtements. Il s'agit notamment de surfaces traitées thermiquement ou de revêtements durs conçus pour résister aux rayures et aux entailles profondes.
Considérations de conception pour la résistance à l'usure
Les considérations de conception jouent un rôle crucial pour garantir la résistance à l'usure. Voici quelques facteurs clés à prendre en compte :
- Géométrie des composants : optimiser la conception pour minimiser les concentrations de contraintes et l'usure.
- Finition de surface: assurant une finition de surface lisse pour réduire la friction et l'usure.
- Lubrification: assurer une lubrification adéquate pour réduire les frottements et l'usure.
Comparaison des processus de production : revêtements en acier allié et en acier au manganèse
L'acier allié et l'acier au manganèse sont tous deux utilisés pour la fabrication de chemises. Cependant, leurs performances sont différentes selon les applications. Voici leurs différences :
| Catégories | Revêtements en acier allié | Revêtements en acier au manganèse |
| Méthode de coulée | Sable, mousse perdue, centrifuge | Moulage principalement au sable |
| Traitement thermique | Trempe et revenu pour le contrôle | Vieillissement naturel ou traitement thermique de base |
| Meilleure utilisation | Usure élevée et impact moyen à élevé | Impact élevé avec moins d'abrasion de surface |
| Durée de vie | Plus long, grâce à une forte résistance à l'usure | Moyen, s'use plus rapidement dans des conditions abrasives |
| Solidité | Bon mélange de dureté et de ténacité | Résistant, durcit sous l'impact |
| Finition de surface | Plus d'options pour des surfaces précises et lisses | Souvent plus rugueux, peut nécessiter un post-traitement |
Quand choisir des chemises en acier allié
Utilisez des chemises en acier allié si vous avez besoin d'une forte résistance à l'usure et d'un meilleur contrôle de la taille et de la forme. Ces chemises supportent bien les charges lourdes et les matériaux abrasifs.
Quand choisir des revêtements en acier au manganèse
Choisissez des revêtements en acier au manganèse pour les travaux à fort impact mais moins abrasifs. Ils gagnent en résistance avec le temps, mais peuvent s'user plus rapidement sur les surfaces rugueuses.
Adapté aux broyeurs SAG et autogènes
Les chemises de broyeurs SAG et les broyeurs autogènes utilisent souvent un mélange. Certaines pièces peuvent utiliser de l'acier allié pour une durée de vie plus longue, tandis que d'autres utilisent de l'acier au manganèse pour une meilleure résistance aux chocs.
Nos capacités de fabrication et notre assurance qualité
Huasuma fabrique des chemises en acier allié répondant aux normes les plus exigeantes, de la conception à la fabrication. Notre équipe maîtrise l'intégralité du processus en interne afin de garantir qualité et rapidité de livraison.
Capacité de coulée
Nous pouvons couler des chemises allant de 100 kg à 5000 XNUMX kg par pièce. Cela nous permet de répondre aux besoins des pièces petites et lourdes. Que vous ayez besoin d'une seule chemise ou d'un ensemble complet, nous pouvons répondre à toutes vos demandes.
Processus internes
Toutes les étapes clés, y compris le traitement thermique, l'usinage CNC et les contrôles finaux, sont réalisées dans nos installations. Cela nous permet de contrôler chaque étape de la production, ce qui permet également de réduire les délais et d'éviter les retards.
Production OEM et personnalisée
Nous prenons en charge les équipements OEM et les projets sur mesure. Envoyez-nous vos plans CAO et nous fabriquerons des gaines aux dimensions et spécifications exactes. Besoin d'une gaine entièrement conçue ? Nos ingénieurs peuvent également vous aider.
Contrôles de qualité
Chaque doublure est soumise à des tests rigoureux avant expédition. Ces tests incluent des contrôles par ultrasons, des contrôles dimensionnels et des rapports de traçabilité. Nous respectons les normes internationales et fournissons tous les documents nécessaires à l'assurance qualité.
Emballage prêt à exporter
Nos conteneurs sont emballés pour une expédition internationale. Nous utilisons des caisses sécurisées, un étiquetage clair et accompagnons tous les documents d'exportation, notamment les rapports de matériaux, les rapports d'inspection et les dossiers d'expédition.

FAQ : Fabrication de revêtements en acier allié
Quel est le délai de production typique ?
La plupart des commandes prennent de 3 à 6 semaines, selon la taille et la quantité. Les pièces personnalisées ou les chemises complexes peuvent nécessiter plus de temps. Nous vous communiquerons un délai précis dès réception de votre plan et de vos spécifications.
Proposez-vous des compositions d'alliages personnalisées ?
Oui. Nous pouvons adapter le mélange de métaux à vos besoins. Si vous recherchez une robustesse accrue, une meilleure résistance à la chaleur ou un poids plus léger, notre équipe peut vous recommander un alliage sur mesure adapté à votre projet.
Quels rapports d’inspection fournissez-vous ?
Chaque revêtement est accompagné d'une documentation complète, incluant les résultats des tests par ultrasons, les analyses chimiques, les niveaux de dureté et les contrôles dimensionnels. Nous incluons également des enregistrements de traçabilité pour chaque pièce.
Vos revêtements répondent-ils aux normes ASTM ou équivalentes ?
Oui. Nos revêtements sont conformes aux normes ASTM A532, ASTM A128 ou autres normes internationales. Indiquez-nous simplement vos spécifications et nous les respecterons.
Pouvez-vous produire des pièces pour des équipements OEM ?
Absolument. Nous fabriquons des chemises pour de nombreuses machines OEM. Envoyez-nous simplement votre référence ou votre fichier CAO, et nous nous occupons du reste.
Demandez un devis ou un échantillon aujourd'hui
Besoin de revêtements haute performance pour votre broyeur ou concasseur ? Nous sommes là pour vous aider.
Vous pouvez nous envoyer votre dessin, choisir parmi nos spécifications existantes ou demander une conception personnalisée. Nous prenons en charge le prototypage rapide, les petites séries et les commandes groupées.
Envie d'essayer avant de vous engager ? Demandez un échantillon gratuit. Nous vous aiderons à vérifier l'ajustement, la finition et les performances.
Notre équipe de partenaires clients vous accompagnera du début à la livraison. Pour toute question concernant les types d'alliages, les normes ou les délais de livraison, n'hésitez pas à nous contacter.
Construisons votre prochain paquebot :
✔ Obtenez un échantillon gratuit
✔ Soumettez votre dessin pour un devis
✔ Parlez à notre équipe technique