Maximice la eficiencia de pulido con nuestros revestimientos de aleación de alto contenido de cromo, diseñados para una dureza extrema y una resistencia superior al desgaste bajo alta presión.
Obtenga una cotización >>
Por favor rellene el formulario
Te conectaremos en unas horas
Las centrales eléctricas y las fábricas de cemento funcionan mediante molienda: el carbón debe pulverizarse para la caldera, y la materia prima y el clínker para el horno. Huasuma fabrica las piezas de desgaste esenciales para este proceso: martillos anulares y dentados para molinos de carbón, rodillos y anillos de molienda para molinos de rodillos verticales, revestimientos para molinos de bolas/SAG/AG, bolas de molienda, revestimientos de clasificación, diafragmas y piezas de aleación resistentes al calor para zonas de gases calientes.
Cada pieza se especifica según su modo de fallo real (abrasión, impacto, calor o los tres), utilizando acero con alto contenido de manganeso, hierro blanco con alto contenido de cromo (Cr15–Cr28), acero aleado Cr-Mo, equivalentes de Ni-hard y aleaciones resistentes al calor tipo Cr25Ni20. Las piezas se fabrican con dimensiones OEM para los tipos de laminación más comunes, con perfiles, pesos y montaje personalizados según sus planos.
Los martillos anulares son los elementos de trituración principales de las trituradoras de martillos anulares y los molinos de carbón de martillos en los sistemas de manejo de carbón de las centrales eléctricas. El perfil anular cerrado con proyecciones dentadas aplica impacto y cizallamiento simultáneamente, triturando carbón, caliza y yeso de manera eficiente. La suspensión autoajustable permite que cada martillo gire libremente sobre su eje; la superficie de trabajo se regenera durante el servicio, lo que proporciona autoafilado, desgaste uniforme y una larga vida útil. La geometría anular cerrada también distribuye mejor la tensión que los martillos de barra abierta, resistiendo la fractura bajo impactos elevados.
Fabricadas en acero de alto manganeso ZGMn13 y acero aleado Cr-Mo (tipo 35KhML) con una dureza Brinell de 180–220 en estado de fundición, y endureciéndose por deformación plástica hasta alcanzar una dureza Brinell de 300–500+ durante su uso. Las piezas típicas pesan entre 2 y 20 kg, con 4 a 8 dientes, y se fabrican entre 30 y 80 piezas por laminador. Su vida útil estimada es de 2,000 a 4,000 horas, dependiendo de la abrasividad del carbón. Su peso ligero, al ser piezas únicas, elimina la necesidad de equipos de elevación para los cambios, reduciendo así el tiempo de inactividad.
Los rodillos y anillos de molienda forman el par de molienda de los molinos de rodillos verticales: una presión hidráulica de 350–1,500 kN por rodillo tritura el carbón, la materia prima para cemento y la escoria contra la mesa giratoria a 20–40 rpm. Huasuma funde los rodillos y los segmentos de mesa/anillo en hierro de aleación de alto cromo (tipo KmTBCr15Mo / Cr20Mo / Cr26) y equivalentes de Ni-hard con una dureza HRC de 55–65. La red de carburo M₇C₃ forma un esqueleto resistente al desgaste, lo que proporciona una vida útil del segmento de desgaste de 5,000–15,000 horas, típicamente 2–3 veces mayor que la del Ni-hard y 4–6 veces mayor que la del acero de alto manganeso en el mismo uso.
Rodillos de 560 mm a 3,800 mm de diámetro y de 50 a 6,000 kg, anillos de molienda de 1,300 a 5,000 mm de diámetro exterior y de 80 a 2,500 kg por pieza. Las caras de las chavetas se mantienen con una tolerancia de ±0.5 a 1.0 mm para que las holguras de molienda permanezcan uniformes después del montaje, y la variación de la dureza de la sección transversal se mantiene dentro de 3 HRC para evitar puntos blandos localizados y fallas prematuras. Las llantas de rodillos de fundición sólida o los revestimientos de desgaste segmentados (sustituibles segmento por segmento) se adaptan a los molinos tipo MPS y son compatibles con las máquinas Loesche, Babcock & Wilcox y Polysius.
Revestimientos de carcasa, revestimientos de extremo y barras elevadoras para molinos de 2 m a 8 m de diámetro (molinos SAG de más de 10 m). El material sigue el equilibrio impacto-abrasión: hierro con alto contenido de cromo (Cr 23–28%, HRC 58–65) para posiciones de alta abrasión, acero aleado Cr-Mo (HB 300–400) donde predomina el impacto, y opciones revestidas de caucho donde predominan el ruido y la abrasión fina. La vida útil típica es de 12 a 24 meses para revestimientos de alto contenido de cromo en molinos de bolas y de 6 a 12 meses para acero Cr-Mo en molinos SAG. Los perfiles de los revestimientos están optimizados en 3D según el tamaño del molino y la carga de medios para lograr una capacidad de elevación y una vida útil del revestimiento simultáneamente, y los conjuntos completos (carcasa, extremo, elevadores) se diseñan y entregan como un paquete combinado.
Los medios de molienda cumplen una doble función: se elevan dentro del molino y luego se dejan caer a 4–8 m/s para impactar y desgastar la alimentación. Las bolas de fundición de alto cromo (Cr10–Cr28) ofrecen una dureza superficial de HRC 58–67 con un gradiente de dureza controlado hacia un núcleo de HRC 45–55; los carburos M₇C₃ proporcionan una excelente resistencia a la abrasión. Las bolas de acero forjado (HRC 55–65, tenacidad al impacto ≥12 J/cm²) cubren posiciones de alto impacto donde la rotura es el enemigo; la tasa de rotura se mantiene en ≤1%. Diámetros de 20 mm a 150 mm con tolerancias de esfericidad estrictas (≤0.5 mm hasta 30 mm de diámetro, ≤1.8 mm a 150 mm). Hay bolas de cerámica disponibles para aplicaciones de molienda pura y sin impacto.
Los revestimientos clasificadores utilizan una sección transversal escalonada para separar los medios de molienda a lo largo del eje del molino: las bolas grandes permanecen en el extremo de alimentación para la molienda gruesa, mientras que las bolas pequeñas migran hacia el extremo de descarga para la molienda fina. La coincidencia del tamaño de los medios con el tamaño de partícula en cada posición reduce la molienda excesiva y la insuficiente, mientras que las tasas de desgaste se uniformizan en todo el conjunto de revestimientos, lo que extiende el intervalo de reemplazo. Las alturas de los escalones, de 30 a 80 mm, se personalizan según el diámetro del molino y el tamaño de los medios, en aleación de alto cromo (Cr 12-30%, HRC 58-65) o acero Cr-Mo, con una vida útil típica de 6,000 a más de 12 000 horas.
Los diafragmas (intermedios y de descarga) controlan el flujo de material y la clasificación de partículas entre las cámaras del molino: anchos de ranura de 5 a 12 mm con un área abierta del 4 al 8 % para los diafragmas intermedios y del 8 al 12 % para los de descarga. Fundidas en acero de aleación Cr-Mo con una dureza de 300 a 400 HB, templadas y revenidas, las ranuras mantienen su estabilidad dimensional en servicio abrasivo y a altas temperaturas: las partículas de gran tamaño se retienen para su posterior molienda y no se desperdicia energía en la molienda excesiva de finos.
Las entradas de gas caliente de los molinos de cemento operan a 300–350 °C; las entradas de los molinos de carbón de las centrales eléctricas, a 300–400 °C, con 100–200 °C en la zona de molienda. Los aceros al carbono y de baja aleación comunes pierden resistencia y se oxidan rápidamente en este rango, lo que provoca deformación y desgaste prematuros. Huasuma funde estas posiciones en acero aleado resistente al calor tipo Cr25Ni20 (ZG4Cr25Ni20Si2) y aleaciones a base de níquel, con clasificación para servicio continuo a temperaturas de clase 1,150 °C. Por encima de 300 °C, las piezas de aleación resistente al calor suelen ofrecer una vida útil entre 1.5 y 2 veces mayor que la del acero de baja aleación, con una pérdida por oxidación considerablemente menor. Se utilizan procesos de fundición en arena y de espuma perdida según la geometría de la pieza, con dimensiones fabricadas según el modelo de su molino.
Antes del vertido, cada pieza fundida se verifica —la temperatura del frente del horno y la composición química de la muestra— y cada pieza terminada supera pruebas de dureza, verificación metalográfica y controles dimensionales. Los certificados de materiales y los informes de inspección se envían con cada pedido. Huasuma opera bajo el sistema de calidad ISO 9001 y cuenta con 30 años de experiencia en la exportación de piezas fundidas a nivel mundial.
Una sola fundición para toda la línea de molienda: desde martillos anulares de 2 kg hasta rodillos de molino de 6,000 kg, desde el molino de carbón hasta el molino de acabado. Indíquenos el modelo de su molino, el material de alimentación y la vida útil actual; nuestros ingenieros le recomendarán el grado adecuado y le brindarán garantías. Envíenos sus planos para obtener un presupuesto en 24 horas.
Descubra nuestras capacidades de fundición de metales y mecanizado CNC de precisión , o póngase en contacto con nuestros especialistas en piezas de laminación.
La fundición avanzada y el mecanizado CNC garantizan que nuestras piezas resistentes al desgaste brinden durabilidad, precisión y confiabilidad en entornos industriales de alta abrasión y alta carga.
Maximice la eficiencia de pulido con nuestros revestimientos de aleación de alto contenido de cromo, diseñados para una dureza extrema y una resistencia superior al desgaste bajo alta presión.
Obtenga una cotización >>
Mantenga una finura de carbón constante con nuestros anillos resistentes a la fatiga, diseñados para soportar la abrasión continua en la molienda de alta velocidad.
Obtenga una cotización >>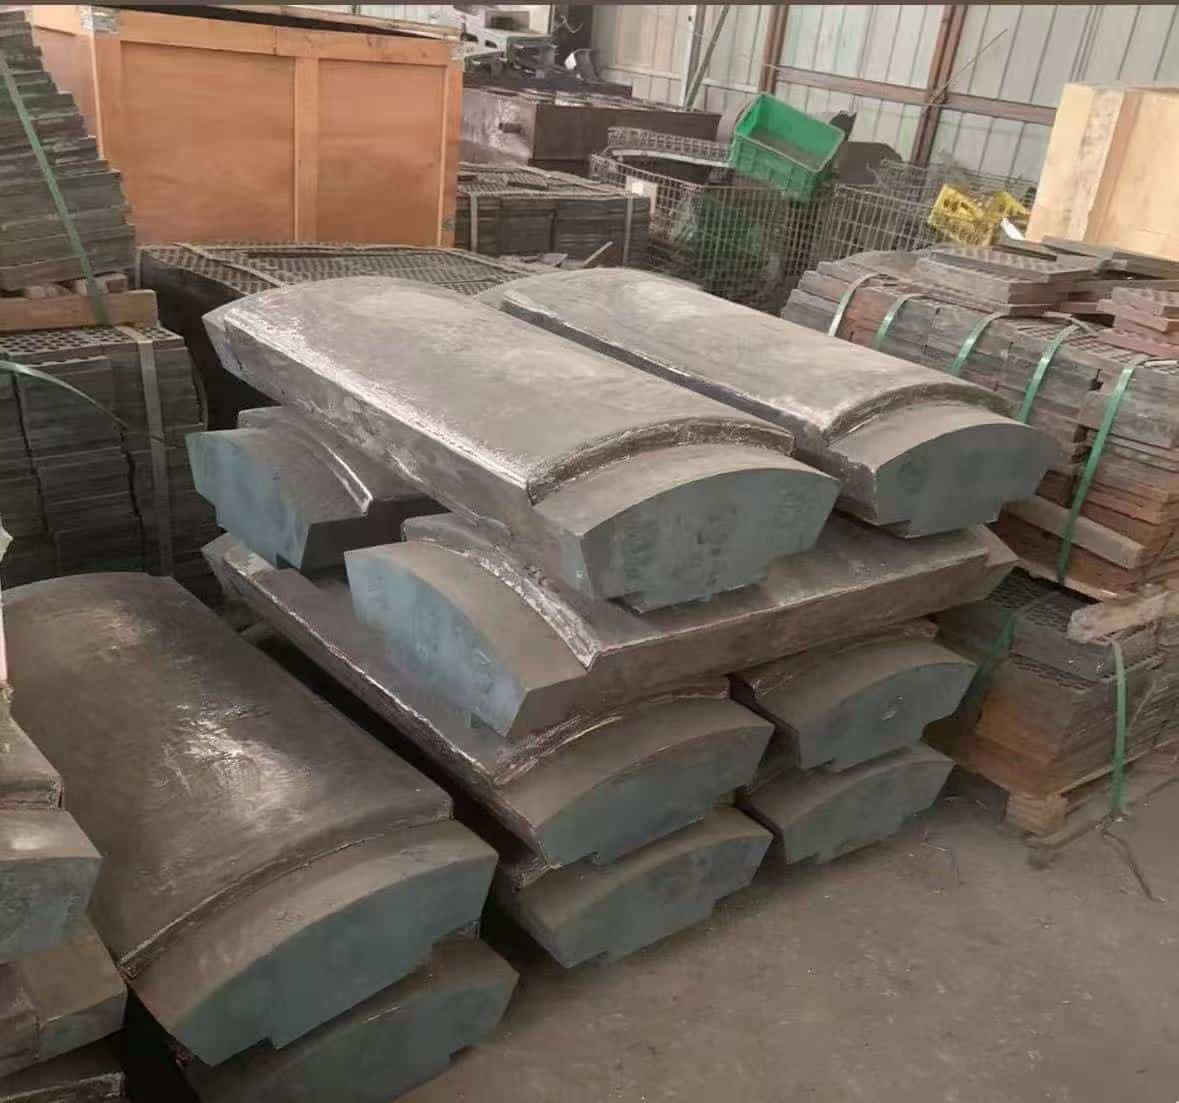
La durabilidad depende de la integridad estructural. Nuestros diafragmas cuentan con diseños reforzados y aleaciones de alta resistencia para evitar grietas y garantizar un flujo de material constante.

Logre una absorción de impacto superior con nuestras paredes de trituración dimensionalmente estables, moldeadas con arena de vidrio soluble para una durabilidad extrema.
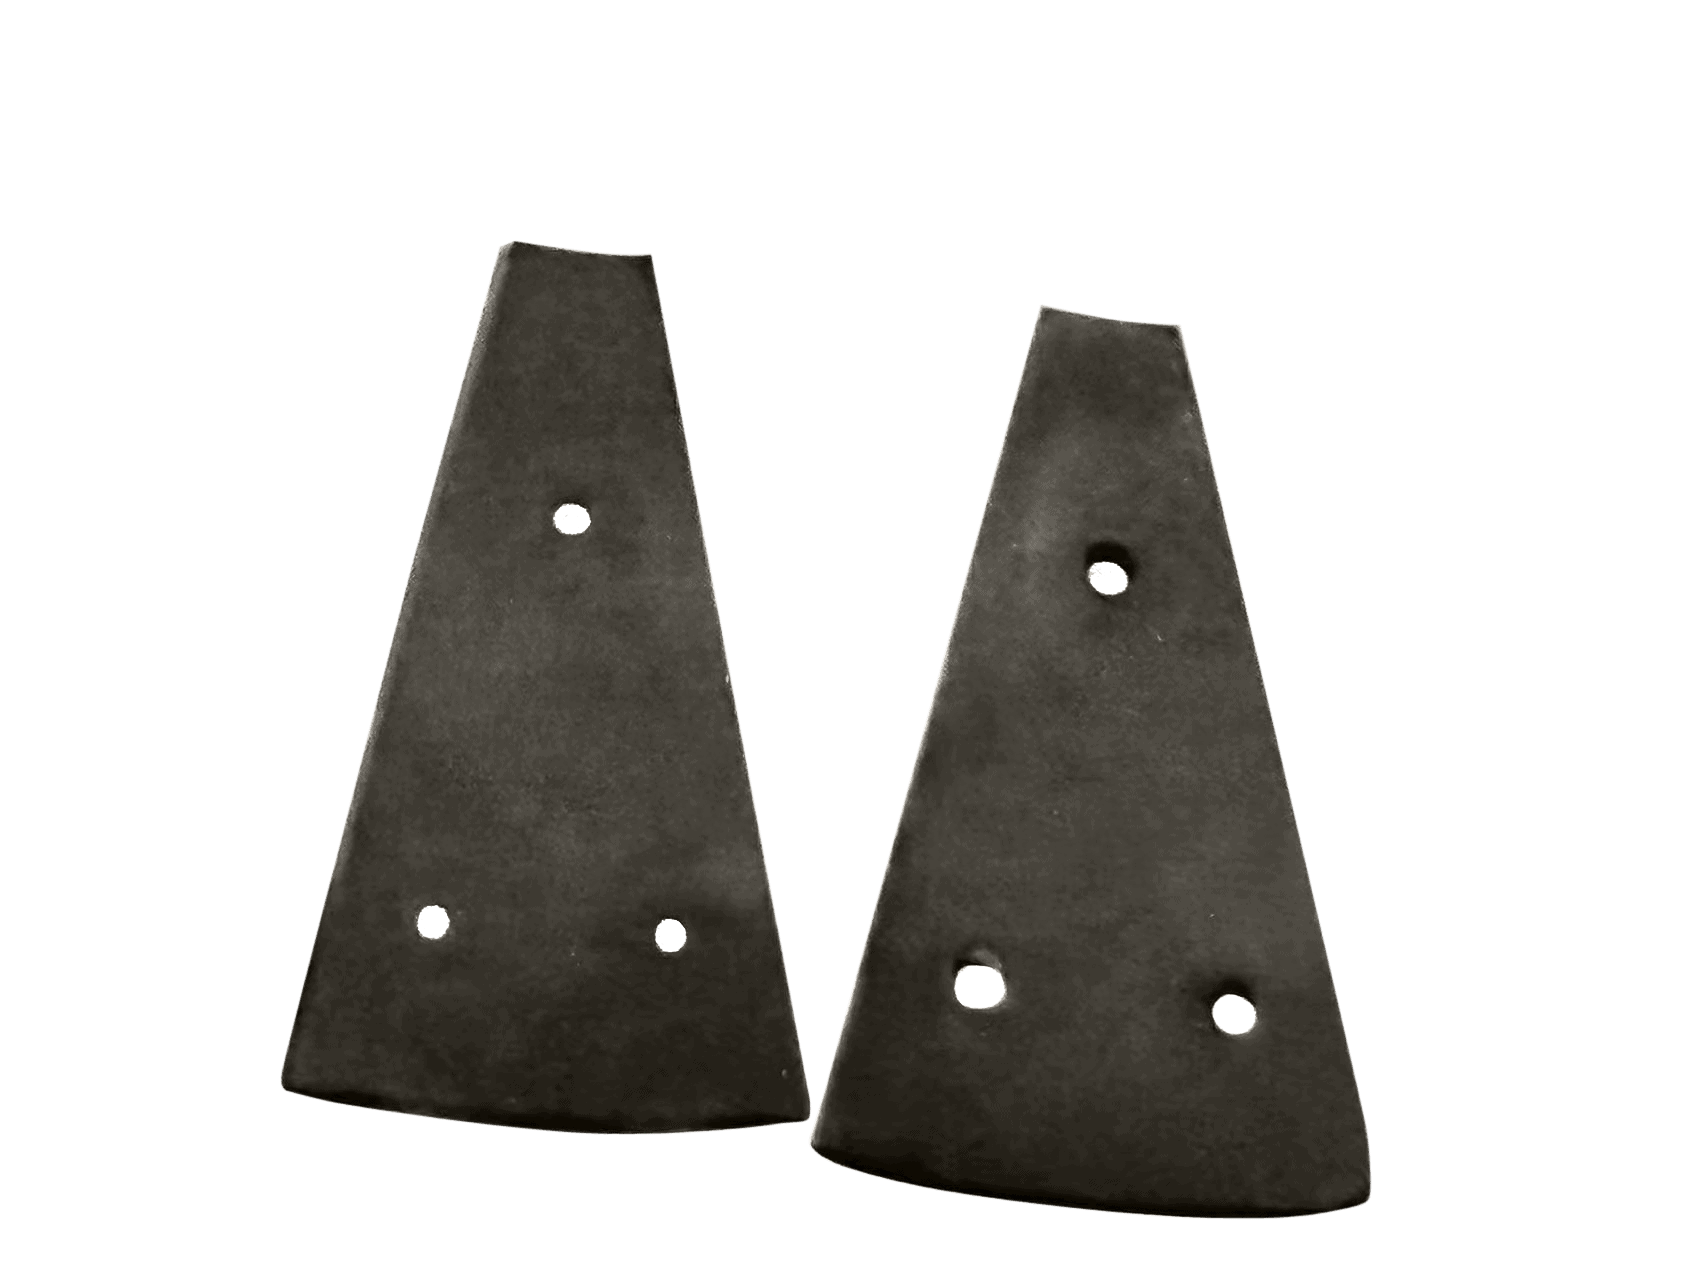
Garantice un flujo de material estable con nuestros diafragmas de alta resistencia, con diseños reforzados para evitar grietas bajo un impacto constante.
Adoptamos aleaciones resistentes al desgaste probadas en la industria y adaptadas a las condiciones de trabajo de pulverizadores, clasificadores y rodillos de molienda, lo que garantiza una vida útil prolongada y una frecuencia de reemplazo reducida.
Adoptamos aleaciones resistentes al desgaste probadas en la industria y adaptadas a las condiciones de trabajo de pulverizadores, clasificadores y rodillos de molienda, lo que garantiza una vida útil prolongada y una frecuencia de reemplazo reducida.

Proporcionamos piezas resistentes al desgaste para las industrias energética, cementera y de procesamiento de polvos. Todos nuestros productos se someten a análisis de composición química, pruebas de dureza y detección de defectos para garantizar una calidad consistente y confiable.
Los comentarios de los clientes muestran que estas piezas tienen una vida útil promedio entre un 25% y un 40% más larga que los componentes estándar.

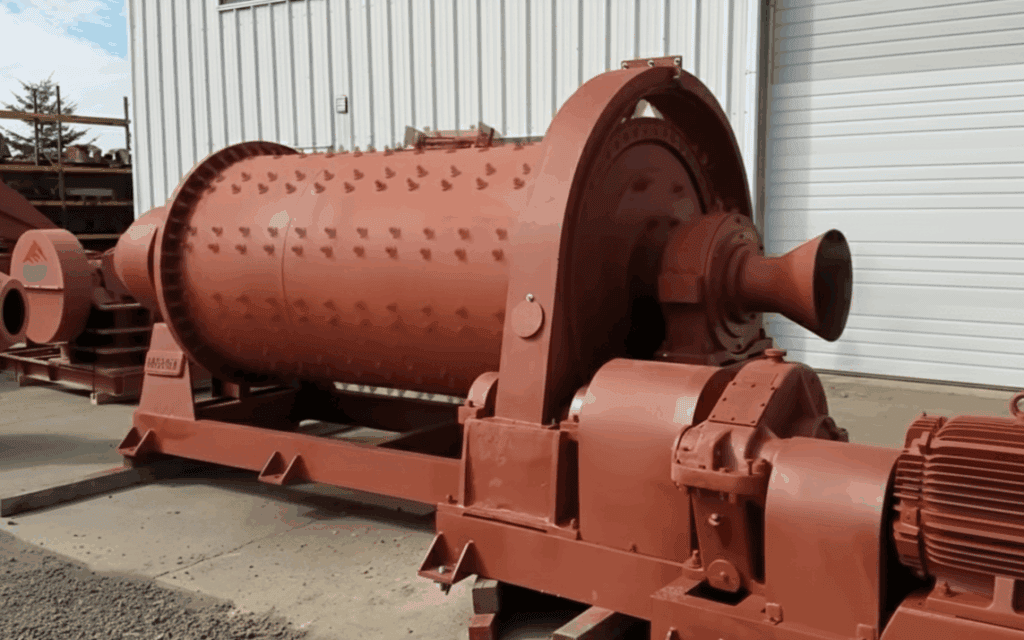
Utilizamos aleaciones con alto contenido de cromo y un tratamiento térmico avanzado para garantizar que nuestros revestimientos y rodillos posean una dureza y estabilidad superficial extremas, lo que extiende significativamente la vida útil en condiciones de alta presión.
Evitamos soluciones universales. Analizando sus datos operativos específicos, como la dureza del material y la velocidad de flujo, personalizamos la composición de la aleación para lograr la mejor eficiencia de molienda.
Desde el análisis espectral del material fundido hasta las pruebas no destructivas (END) del producto final, realizamos inspecciones rigurosas para garantizar que cada pieza cumpla con las normas ISO/ASTM/DIN antes de salir de nuestras instalaciones.
Si es posible, le solicitamos que nos proporcione la siguiente información para poder ofrecerle nuestra oferta: √ Dibujos 2D con tolerancias de dimensión y/o modelos 3D El grado deseado de los metales y aleaciones
